-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-25
Главное за 30 секунд
- Критерий выбора: Для токарных деталей сложной геометрии ключевым фактором является не цена за единицу, а способность поставщика обеспечить допуски ±0,01 мм на партиях от 50 до 5000 штук без потери повторяемости.
- Риски импорта: 60% брака при закупке в Азии связано с несоответствием марок стали (путаница между ГОСТ, ASTM и DIN) и игнорированием термообработки. Требуется сквозная прослеживаемость материала.
- Решение для РФ и СНГ: Поставщики с полным циклом (литье/ковка + ЧПУ + контроль CMM) снижают логистические издержки на 25%. Опыт работы с европейскими стандартами (CE, ISO 9001:2015) гарантирует отсутствие проблем при таможенной очистке и интеграции в оборудование.
В секторе B2B-закупок механических компонентов инженер-конструктор и руководитель отдела снабжения часто сталкиваются с дилеммой: выбрать локального исполнителя с высокой стоимостью или азиатского производителя с привлекательным прайсом, но скрытыми рисками. Токарные механически обработанные детали — это не просто металлические цилиндры. Это критические узлы гидравлических систем, опоры валов, корпуса насосов и элементы прецизионных приводов. Ошибка в выборе поставщика здесь измеряется не только деньгами, но и месяцами простоя оборудования.
Рынок перенасыщен предложениями. Однако сравнение поставщиков токарных деталей должно базироваться на технической способности завода выполнить спецификацию, а не на маркетинговых лозунгах. В нашей практике мы неоднократно видели, как экономия 15% на этапе закупки приводила к удорожанию проекта на 40% из-за необходимости переделки партий, задержек поставки и аварийных ремонтов на месте эксплуатации.
Ключевой вопрос для закупщика в 2024–2025 годах звучит так: кто способен обеспечить стабильность качества при переходе от опытного образца к серийному производству? Ответ лежит в плоскости контроля процессов, наличия парка оборудования и понимания международных стандартов материалов.
Рассмотрим типичную ситуацию, с которой столкнулись наши партнеры в сегменте тяжелого машиностроения. Заказчик требовал изготовить партию валов для редуктора конвейера. Материал по чертежу — аналог стали 40Х (ГОСТ) или 4140 (AISI). Дешевый поставщик использовал дешевый конструкционный углеродистый сплав без надлежащей закалки и отпуска, сэкономив на термообработке. Визуально детали были идентичны. Однако после 300 часов нагрузки под крутящим моментом произошло усталостное разрушение шейки вала.
Убытки включали не только стоимость самих валов, но и простой линии, замену смежных узлов (подшипников, уплотнений) и логистику возврата брака. Этот пример иллюстрирует главное правило: токарная обработка невозможна без глубокого понимания металлургии. Поставщик должен не просто «точить», он должен гарантировать структуру материала.
При аудите потенциального подрядчика необходимо смотреть не на общие фотографии цеха, а на конкретные параметры станочного парка и измерительного оборудования. Способность производить токарные механически обработанные детали высокого класса точности напрямую зависит от жесткости станков и системы компенсации температурных деформаций.
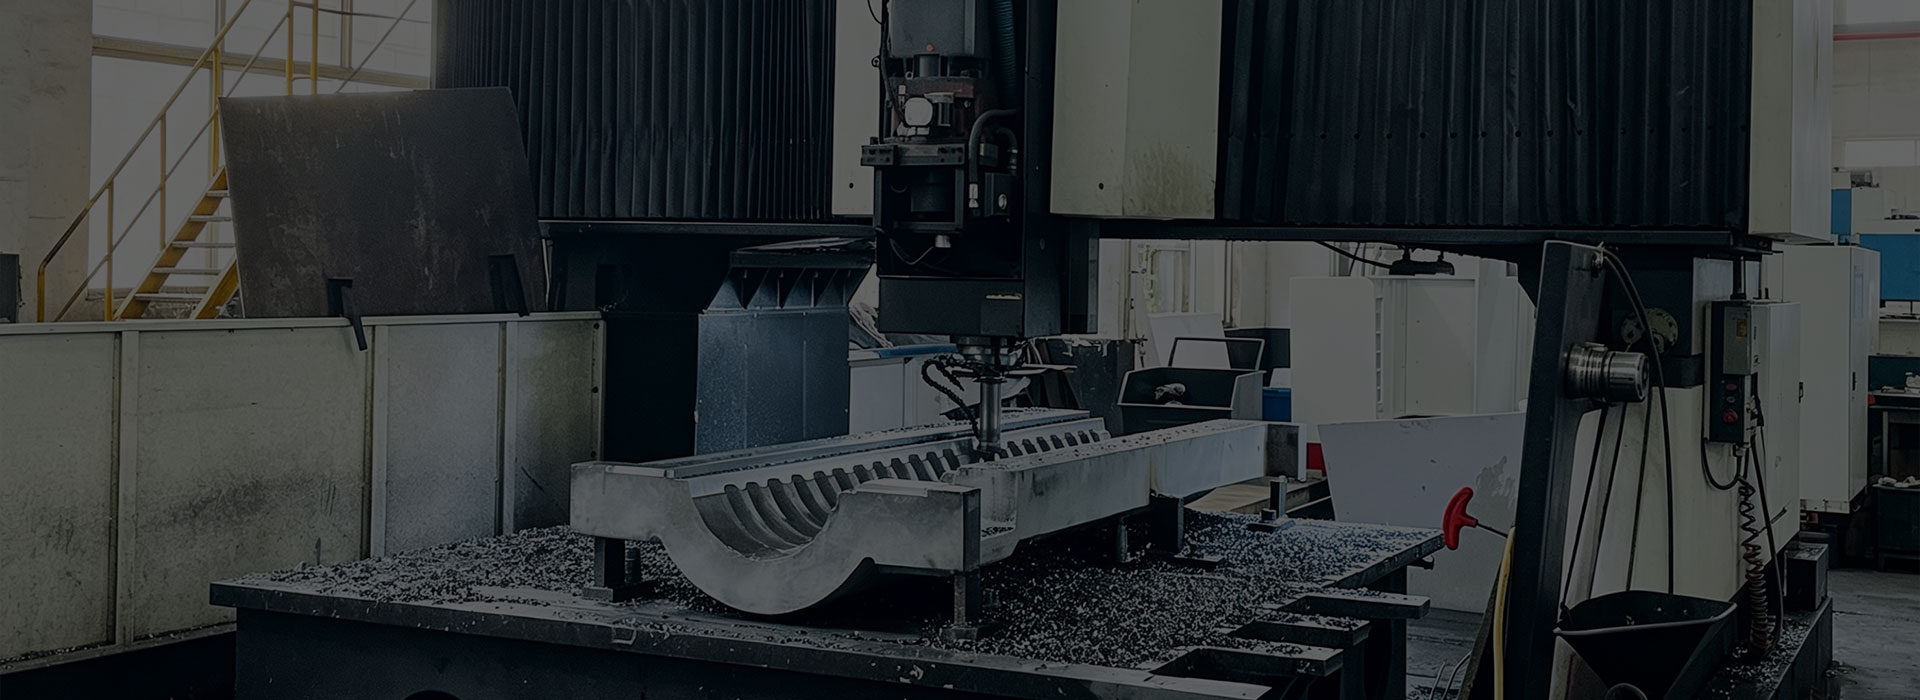
Для крупных промышленных компонентов, таких как корпуса земснарядов или элементы гидравлики туннелепроходческих щитов, требуются вертикальные токарные станки с большим диаметром обработки. Наличие станков с диаметром обработки до 4 метров позволяет изготавливать монолитные детали без сварных швов, что критически важно для работы под высоким давлением.
В то же время, для прецизионных деталей электронной промышленности или элементов автоматизации необходимы многоосевые обрабатывающие центры. Например, пятиосевые центры с длиной обработки до 6 метров позволяют выполнять сложные фрезерные и токарные операции за одну установку. Это исключает накопление погрешностей при переустановке заготовки.
Инфраструктура современного лидера рынка, такого как ООО «Шанхай Гоши Машиностроение», демонстрирует этот баланс. Компания, работающая на экспорт с 2003 года, инвестирует в оборудование, способное закрывать потребности как мелкосерийного, так и крупносерийного производства. Наличие двух вертикальных токарных станков с ЧПУ (диаметр до 4 м) и пятиосевых центров обеспечивает гибкость: от единичных гигантских деталей до сложных партий компонентов для насосов пресс-фильтров.
Заявленный допуск ±0,05 мм легко написать на чертеже. Сложнее его обеспечить. Поставщик обязан иметь в штате метрологическую лабораторию, оснащенную координатно-измерительными машинами (CMM). Контроль должен осуществляться не выборочно, а на каждом критическом этапе.
Для деталей, работающих в парах трения или под высокими нагрузками, требуется контроль на уровне микронов (до ±0,01 мм). Отсутствие сертификатов калибровки измерительного инструмента у поставщика — это красный флаг. Сертификат ISO 9001:2015 является базовым требованием, но реальное качество подтверждается протоколами испытаний конкретных партий, где указаны фактические значения размеров, шероховатости поверхности и твердости.
Чтобы структурировать выбор, мы подготовили сравнение трех основных типов производителей, представленных на глобальном рынке. Это поможет вам быстро отсеять неподходящие варианты.
| Критерий | Локальный мастерская (РФ/СНГ) | Агрегатор/Трейдис (Китай/Азия) | Прямой завод с экспортным опытом (Full-cycle Manufacturer) |
|---|---|---|---|
| Стоимость изделия | Высокая (дорогая энергия, ФОТ) | Низкая (демпинг) | Средняя (оптимальное соотношение цена/качество) |
| Сроки изготовления | Быстро (1-3 недели) | Непредсказуемо (зависит от субподрядчиков) | Стабильно (4-6 недель с учетом логистики) |
| Контроль качества | Часто визуальный или ручной инструмент | Отсутствует или формальный | Строгий (CMM, спектрометрия, отчеты на каждую партию) |
| Сложность деталей | Ограничена парком станков | Любая, но риск брака высок | Высокая (крупногабаритные и прецизионные) |
| Документооборот | Простой | Сложный, языковой барьер | Профессиональный (техподдержка на англ./рус., полные паспорта) |
| Риск срыва сроков | Низкий | Высокий | Низкий (благодаря полному циклу производства) |
Как видно из таблицы, агрегаторы предлагают низкую цену, но переносят все риски на покупателя. Локальные цеха хороши для срочного ремонта, но не всегда конкурентоспособны в серийном производстве сложных узлов. Прямые заводы с вертикальной интеграцией, такие как ООО «Шанхай Гоши Машиностроение», занимают нишу надежных партнеров для долгосрочных проектов. Более 90% их продукции экспортируется в Европу и Северную Америку, что говорит о соответствии жестким требованиям рынков Германии, США и Италии.
Одной из главных причин брака при заказе токарных деталей является разрыв цепочки поставок. Если заготовку льют на одном заводе, термически обрабатывают на другом, а точат на третьем, ответственность размывается. При возникновении трещины или несоответствия твердости каждый участник обвиняет другого.
Поставщики, реализующие полный цикл — от литейных и ковочных процессов до финишной механической обработки, — берут ответственность на себя. Это особенно важно для таких изделий, как:
В рамках производства полного цикла контролируется структура металла еще на этапе заготовки. Это позволяет избежать внутренних напряжений, которые могут привести к деформации детали уже после финишной токарной обработки. Компания «Шанхай Гоши Машиностроение» использует именно такой подход. Собственные литейные и ковочные мощности позволяют готовить заготовки с заданными свойствами, которые затем обрабатываются на высокоточных станках с ЧПУ. Результат — деталь, которая сохраняет геометрию десятилетиями.
Для российских и европейских заказчиков критически важно, чтобы поставщик понимал разницу между стандартами. Марка стали Q235 не является полноценной заменой Ст3сп во всех случаях, а китайский аналог нержавеющей стали может иметь иное содержание никеля, чем AISI 304 или DIN 1.4301.
Опыт работы с клиентами из списка Fortune Global 500 требует от производителя глубокой экспертизы в адаптации продукции. Инженерная команда должна свободно читать чертежи с обозначениями GD&T (геометрические допуски), понимать требования CE и RoHS, а также предоставлять материалы на английском языке для облегчения интеграции в международные проекты. Поддержка на китайском и английском языках, которую предоставляет наша компания, устраняет коммуникационные барьеры, позволяя инженерам заказчика напрямую обсуждать технические нюансы с технологами производства.
Выбор поставщика токарных деталей завершается оценкой коммерческих условий. Здесь важны три параметра: минимальный объем заказа (MOQ), сроки производства и условия инкотермс.
Гибкая производственная система современного завода должна поддерживать как мелкосерийное индивидуальное изготовление (прототипы, ремонтные партии), так и крупносерийные заказы. Отсутствие завышенных требований к MOQ позволяет тестировать нового поставщика с минимальными рисками.
Сроки поставки должны быть зафиксированы с учетом времени на изготовление, контроль качества и упаковку. Для деталей весом в несколько тонн или сложной геометрии нормальный цикл составляет 4-6 недель. Поставщик должен обеспечивать сквозную прослеживаемость: вы должны знать, на каком станке и когда была изготовлена ваша деталь, и иметь доступ к отчету CMM.
Упаковка для экспорта должна соответствовать морским стандартам (деревянные ящики, антикоррозийная защита), чтобы исключить повреждения при транспортировке в порты Санкт-Петербурга, Владивостока или через сухопутные границы. Наличие сертификатов соответствия и правильная маркировка упрощают таможенную очистку и ввод оборудования в эксплуатацию.
Сравнение поставщиков токарных механически обработанных деталей не должно сводиться к поиску самой низкой цифры в счете. В промышленном секторе цена ошибки слишком высока. Надежный партнер — это тот, кто разделяет ваши требования к качеству, понимает специфику вашего оборудования и обладает ресурсами для выполнения заказа «под ключ».
nn
Если ваш проект включает сложные компоненты для промышленной автоматизации, тяжелого машиностроения или прецизионных систем, обратите внимание на производителей с доказанным экспортным опытом и собственным парком высокоточного оборудования. Компании вроде ООО «Шанхай Гоши Машиностроение», с более чем 20-летним опытом, сертификацией ISO 9001:2015 и портфолио, включающим поставки в Германию и США, предлагают оптимальный баланс технологической компетенции и экономической эффективности.
Не рискуйте надежностью вашего оборудования. Проверьте потенциал поставщика, запросив технический паспорт на аналогичное изделие и референс-лист клиентов.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и техническую консультацию. Наши инженеры помогут сопоставить материалы по стандартам ASTM/EN/GB и рассчитают оптимальную стоимость партии с учетом логистики до вашего склада.
Связаться с отделом экспорта →