-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-25
Главное за 30 секунд
- Критическая точность сборки: Допуски на геометрию корпуса нагревательной печи не должны превышать ±2 мм для обеспечения герметичности и равномерного распределения температурных напряжений, что требует использования 5-осевых ЧПУ станков.
- Материаловедение и стандарты: Соответствие марок стали (перевод ГОСТ в ASTM/EN) и контроль сварных швов по стандартам ISO 9606 являются обязательными условиями для предотвращения термической усталости и трещинообразования при циклических нагрузках.
- Интеграция поставщика: Выбор производителя с полным циклом (литье + мехобработка + сборка), такого как ООО «Шанхай Гоши Машиностроение», снижает риски несоответствия размеров сопрягаемых деталей на этапе финальной сборки до нуля.
В тяжелой металлургии понятие металлургическая нагревательная печь в сборе: технические требования выходит далеко за рамки простой компиляции чертежей. Для главного инженера или директора по закупкам это вопрос эксплуатационной безопасности и энергоэффективности всего передела. Ошибка в проектировании или изготовлении одного фланца может привести к разгерметизации рабочей камеры, утечке тепла и, как следствие, к перерасходу топлива до 15-20% за первый год эксплуатации.
Мы часто сталкиваемся с ситуацией, когда заказчик приобретает отдельные компоненты у разных подрядчиков: каркас у металлоконструкторов, футеровку у огнеупорщиков, а горелочные устройства у специализированных фирм. Проблема возникает на этапе стыковки. Геометрические отклонения, накопленные на каждом этапе, делают невозможной качественную сборку без «подгонки» на месте, что нарушает целостность защитных покрытий и снижает ресурс оборудования.
Идеальная металлургическая печь в сборе должна рассматриваться как единый монолитный организм, где механическая прочность каркаса согласована с термическим расширением внутренних элементов. Технические требования здесь диктуют необходимость сквозного контроля качества от этапа литья крупных узлов до финальной мехобработки посадочных мест. Именно такой подход позволяет гарантировать, что печь выдержит термоциклирование без деформации несущих конструкций.
Совет инженера: При формировании ТЗ требуйте от поставщика предоставления карты размерного контроля (Inspection Map) для всех критических сопрягаемых поверхностей до начала отгрузки.
Разработка технической документации для нагревательных печей требует учета множества физических факторов. Основным вызовом является компенсация тепловых расширений. Стальной каркас и огнеупорная футеровка имеют разные коэффициенты линейного расширения. Если технические требования к сборке не учитывают эти различия, возникают колоссальные внутренние напряжения.
Для крупногабаритных печей, таких как установки диаметром более 2 метров, плоскостность привалочных поверхностей фланцев является критическим параметром. Стандартные допуски общего машиностроения здесь неприменимы.
| Параметр | Стандартное требование (ГОСТ/ISO) | Прецизионное требование (Высокотехнологичные печи) |
|---|---|---|
| Плоскостность фланцев | ± 3.0 мм | ± 0.5 – 1.0 мм |
| Соосность отверстий крепления | ± 2.0 мм | ± 0.1 мм |
| Шероховатость посадочных мест (Ra) | Ra 12.5 | Ra 3.2 – 6.3 |
| Отклонение от цилиндричности корпуса | 0.5% от диаметра | 0.1% от диаметра |
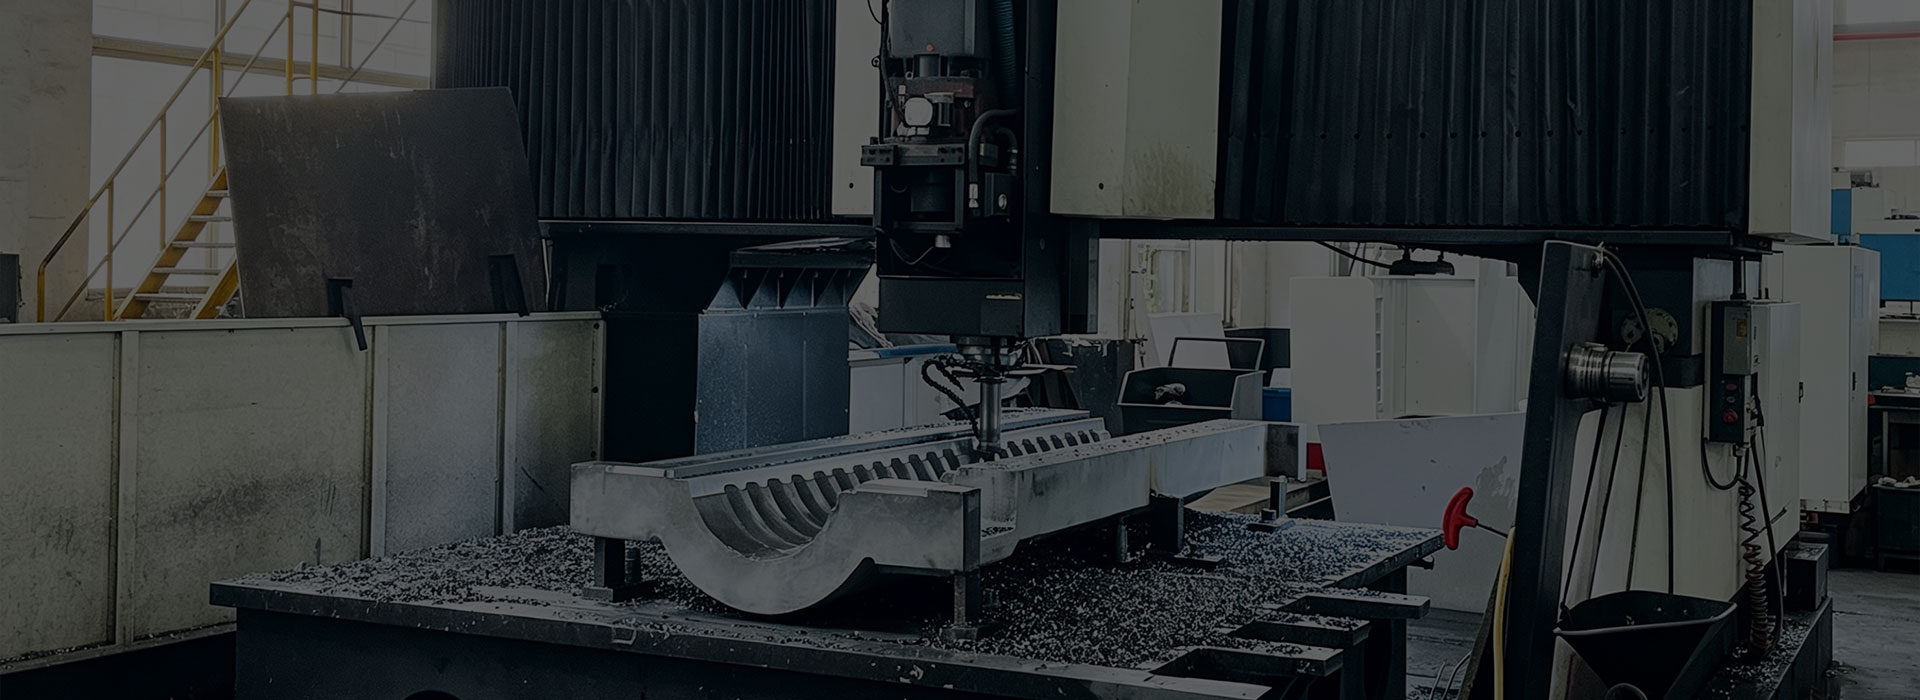
Достижение таких параметров возможно только при использовании современного парка оборудования. Например, в практике ООО «Шанхай Гоши Машиностроение» для обработки крупногабаритных корпусов печей (включая модели диаметром 2680 мм) применяются пятиосевые обрабатывающие центры с длиной обработки до 6 метров. Это позволяет выполнить финишную фрезеровку и расточку за одну установку детали, исключая погрешности повторного базирования.
Технические требования жестко регламентируют марки материалов. Для элементов, работающих в зоне высоких температур (колосники, направляющие ролики, подвесы свода), используются жаропрочные стали аустенитного класса (типа 12Х18Н10Т по ГОСТ или аналоги AISI 321/347). Для несущего каркаса, который не контактирует напрямую с пламенем, но подвержен нагреву до 200-400°C, применяются конструкционные стали с повышенным пределом текучести.
Важным аспектом является корректный перевод марок материалов при экспортных поставках. Ошибка в эквивалентности химического состава может привести к преждевременному окислению или потере прочности. Наша инженерная команда обладает глубоким опытом сопоставления стандартов ASTM, EN и GB, что минимизирует риски неверной интерпретации спецификаций заказчиком из Европы или США.
Совет инженера: Всегда указывайте в контракте не только марку стали, но и требуемые механические свойства после термообработки (предел текучести, ударная вязкость при рабочих температурах).
Сборка металлургической печи невозможна без сварки. Однако сварные швы являются зонами концентрации напряжений и потенциальными очагами коррозии. Технические требования к сварным соединениям должны соответствовать строгим международным нормам, таким как ISO 3834 или американскому ASME Boiler and Pressure Vessel Code, если печь работает под давлением или в агрессивной среде.
В нашей практике был зафиксирован случай, когда на одном из объектов в Восточной Европе через 18 месяцев эксплуатации произошло обрушение секции свода печи. Расследование показало, что причиной стали непровары в угловых швах крепления свода к каркасу, которые не были выявлены при визуальном контроле. Подрядчик сэкономил на радиографическом контроле (RT).
Чтобы исключить подобные сценарии, технические требования к печи в сборе должны включать:
Компания ООО «Шанхай Гоши Машиностроение» реализует полный цикл контроля качества. Наличие собственных координатно-измерительных машин (CMM) и сертифицированных специалистов по НК позволяет нам документировать каждый этап производства. Мы предоставляем заказчикам полные пакеты документов, включая протоколы испытаний материалов и карты дефектоскопии, что особенно важно для прохождения приемки надзорными органами в странах ЕС и РФ.
Для снятия остаточных сварочных напряжений крупные узлы печей подлежат отпускной термообработке. Технические требования должны четко регламентировать режимы нагрева и охлаждения. Нарушение скорости охлаждения может привести к образованию закалочных структур в зоне термического влияния, что резко снижает пластичность металла и повышает риск хрупкого разрушения при вибрационных нагрузках.
Совет инженера: Требуйте предоставления диаграмм термообработки (Time-Temperature charts) для каждой партии крупных сварных узлов.
Этап непосредственной сборки печи на площадке заказчика или на заводе-изготовителе (для модульных исполнений) является финальным фильтром качества. Даже идеально изготовленные детали могут быть собраны неправильно, если не соблюдена технология монтажа.
Процесс сборки должен начинаться с установки базового кольца или рамы. Горизонтальность базы проверяется высокоточными нивелирами. Отклонение не должно превышать 1 мм на 1 метр длины. Далее монтируются вертикальные стойки или сегменты корпуса. Важно использовать временные распорки для фиксации геометрии до выполнения окончательных сварных прихваток.
При сборке печей с вращающимися элементами (например, барабанные печи или печи обжига) особое внимание уделяется соосности подшипниковых узлов. Здесь точность в доли миллиметра определяет уровень вибрации и срок службы подшипников. Использование вертикальных токарных станков с ЧПУ (диаметр обработки до 4 метров), имеющихся в арсенале нашего производственного комплекса в Шанхае, позволяет обрабатывать посадочные места под подшипники с точностью до ±0.01 мм, что значительно упрощает процесс сборки и выравнивания.
После сборки металлического каркаса производится монтаж теплоизоляции. Технические требования предписывают использование многослойных экранов из керамического волокна или легких огнеупорных бетонов. Ключевой момент — обеспечение непрерывности изоляционного контура. Любые «мостики холода» через металлические элементы крепления приводят к локальным перегревам наружного кожуха, что опасно для персонала и ведет к потерям энергии.
Для уплотнения разъемных соединений (люков, дверец, фланцев горелок) применяются термостойкие шнуры и графитовые прокладки. Момент затяжки болтовых соединений должен контролироваться динамометрическими ключами согласно спецификации, чтобы избежать перекоса фланцев.
Совет инженера: Проводите тест на холодную герметичность (дымовая труба или избыточное давление воздухом) перед первым розжигом печи. Это позволит выявить утечки без риска повреждения футеровки термическим ударом.
Поставка металлургического оборудования на глобальный рынок требует строгого соблюдения нормативных требований. Для экспорта в Россию и страны ЕАЭС необходима сертификация по ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением» (если применимо). Маркировка EAC является обязательной.
Для европейских рынков требуется соответствие директивам CE (Machinery Directive 2006/42/EC, PED 2014/68/EU). Компания ООО «Шанхай Гоши Машиностроение» имеет сертификат ISO 9001:2015, а наша продукция соответствует требованиям CE и RoHS. Это означает, что наши процессы управления качеством, прослеживаемость материалов и безопасность конструкции признаны на международном уровне.
Более 90% нашей продукции экспортируется в Европу и Северную Америку. Мы понимаем, что для западного заказчика наличие правильно оформленного технического паспорта, сертификатов на материалы (Mill Certificates) и отчетов о испытаниях является не бюрократией, а гарантом юридической и технической безопасности проекта.
Рынок перенасыщен предложениями, но найти партнера, способного закрыть все технические требования к печи в сборе, сложно. Часто компании специализируются либо на литье, либо на мехобработке, передавая заказы на субподряд. Это разрывает цепочку ответственности.
ООО «Шанхай Гоши Машиностроение» предлагает уникальную модель полного цикла. Располагаясь в Шанхае (район Фэнсянь, ул. Фэнлян, №997), мы объединяем под одной крышей:
Такая интеграция позволяет нам контролировать качество на каждом этапе. Мы не просто поставляем детали; мы поставляем инженерное решение. Наш 20-летний опыт работы с клиентами из Fortune Global 500 подтверждает способность выполнять сложные заказы в срок и с соблюдением высочайших стандартов точности.
Мы готовы адаптировать наши производственные мощности под ваши уникальные технические требования, будь то мелкосерийное изготовление опытных образцов или крупная партия для модернизации металлургического комбината.
Металлургическая нагревательная печь в сборе — это сложный инженерный объект, где надежность определяется самым слабым звеном. Соблюдение технических требований к материалам, точности обработки, сварке и сборке является единственной гарантией долгосрочной и безопасной эксплуатации.
Не рискуйте эффективностью вашего производства. Доверьте изготовление критических компонентов и узлов профессионалам с доказанной экспертизой и современной производственной базой.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на интересующее вас оборудование. Наши инженеры предоставят консультацию по адаптации чертежей под международные стандарты и рассчитают оптимальные сроки поставки.