-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-23
Главное за 30 секунд
- Критерий точности: В 2026 году допуск на соосность вала и посадочных мест не должен превышать ±0,01 мм для предотвращения вибраций на высоких оборотах.
- Материалы корпуса: Отказ от стандартного чугуна СЧ20 в пользу высокопрочного ВЧ или алюминиевых сплавов с термообработкой снижает вес силового блока на 35% без потери жесткости.
- Интеграция поставщика: Выбор производителя с полным циклом (литье + ЧПУ-обработка + контроль CMM) сокращает риск несоответствия чертежам GD&T на 90% по сравнению с сборщиками из готовых компонентов.
Выбор электродвигателя для силового блока в условиях промышленной автоматизации 2026 года перестал быть задачей простого подбора по каталогу. Современные требования к энергоэффективности класса IE4 и IE5, ужесточение норм по электромагнитной совместимости и необходимость интеграции с системами предиктивного обслуживания (IIoT) диктуют новые правила игры. Инженеры и закупщики сталкиваются с дилеммой: как соблюсти баланс между стоимостью владения (TCO), надежностью механической части и соответствием международным стандартам, таким как ГОСТ Р МЭК 60034-30-1 или европейским директивам CE.
В нашей практике мы наблюдаем смещение фокуса с чисто электрических параметров (мощность, КПД) на механическую целостность всего узла. Силовой блок — это не просто двигатель, это сложная кинематическая система, где ошибка в геометрии корпуса или качестве подшипниковых щитов приводит к преждевременному выходу из строя всего агрегата. Ниже мы разберем ключевые аспекты выбора, опираясь на реальный инженерный опыт и производственные возможности лидеров рынка, таких как ООО «Шанхай Гоши Машиностроение», чья экспертиза в прецизионном машиностроении позволяет избегать типичных ошибок проектирования.
Первое, на что смотрит опытный конструктор при оценке силового блока, — это не шильдик с киловаттами, а чертеж посадочных мест и материал корпуса. В 2026 году стандарты допусков стали значительно строже. Если ранее отклонение соосности в 0,05 мм считалось приемлемым для средних мощностей, то сегодня для высокоскоростных приводов и сервомоторов этот параметр критичен.
Проблема возникает на стыке статора и ротора, а также в зоне крепления двигателя к редуктору или рабочей машине. Неточная обработка фланца или отверстия под вал приводит к биению, которое разрушает подшипники качения. Мы фиксировали случаи, когда использование дешевых корпусов из серого чугуна с низкой однородностью структуры вызывало микротрещины в зонах крепления лап уже через 4000 часов работы при вибрационной нагрузке свыше 2,8 мм/с.
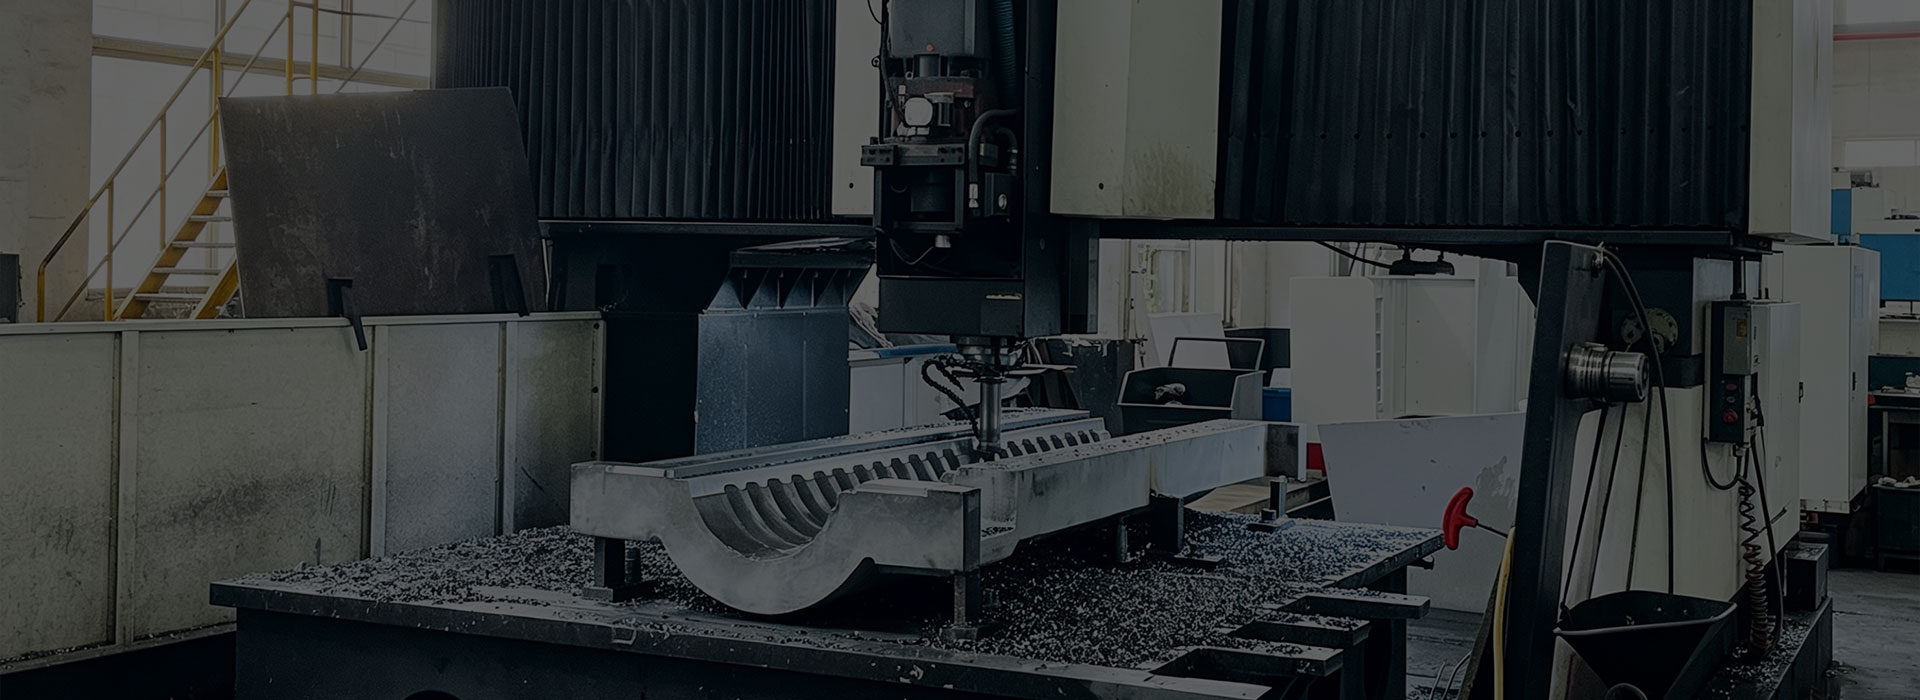
Решение лежит в области применения современных методов обработки и контроля. Производители, обладающие парком пятиосевых обрабатывающих центров с ЧПУ, способны обеспечивать точность позиционирования до ±0,01 мм. Например, инфраструктура ООО «Шанхай Гоши Машиностроение» включает два крупногабаритных пятиосевых центра (длина обработки до 6 метров) и вертикальные токарные станки для деталей диаметром до 4 метров. Это позволяет выполнять финишную обработку посадочных мест под подшипники и фланцев в одном установе, исключая накопление погрешностей базирования.
Рекомендация инженера: Требуйте у поставщика протоколы измерений на координатно-измерительной машине (CMM) для критических посадочных поверхностей. Наличие собственного парка CMM у производителя — маркер его способности контролировать качество на микроуровне, а не полагаться на выборочный контроль.
Традиционный подход к выбору материала корпуса — серый чугун (например, СЧ20 или GG20) — постепенно уходит в прошлое для задач, требующих высокой динамики и малого веса. В 2026 году трендом становится использование высокопрочного чугуна с шаровидным графитом (ВЧ) для тяжелых условий и алюминиевых сплавов серии АД30-АД35 с последующей анодной обработкой для легких и средних приводов.
Каждый материал имеет свои ограничения. Алюминий обладает превосходной теплопроводностью, что улучшает отвод тепла от обмоток, но его коэффициент линейного расширения в 2 раза выше, чем у стали. Это создает риски ослабления посадки подшипников при температурных скачках от -40°C до +60°C, если не предусмотрены компенсационные конструктивные решения. Чугун, напротив, гасит вибрации, но увеличивает инерционную массу системы, что недопустимо для робототехники и быстрых конвейерных линий.
Ключевой момент — литейное качество. Пористость отливки, раковины и внутренние напряжения, снятые неправильно, ведут к деформации геометрии после механической обработки. Компания ООО «Шанхай Гоши Машиностроение» реализует полный цикл производства: от литья и ковки до финишной обработки. Такой вертикально интегрированный подход позволяет контролировать структуру металла на этапе заготовки. Для клиентов из Европы и США, где требования к прослеживаемости материалов (Material Traceability) являются обязательными, предоставление сертификатов на плавку и результатов ультразвукового контроля (УЗК) становится решающим фактором выбора.
| Параметр | Серый чугун (GG20/СЧ20) | Высокопрочный чугун (ВЧ/SG) | Алюминиевый сплав (AD35) |
|---|---|---|---|
| Предел прочности на растяжение | 200 МПа | 400–500 МПа | 250–300 МПа |
| Способность гашения вибраций | Отличная | Хорошая | Средняя |
| Теплопроводность | Низкая (52 Вт/м·К) | Низкая (40 Вт/м·К) | Высокая (150–180 Вт/м·К) |
| Вес конструкции | 100% (база) | 95–98% | 30–35% |
| Применение в 2026 г. | Стационарные насосы, вентиляторы | Тяжелое машиностроение, дробилки | Робототехника, пищевая пром., упаковка |
Рекомендация инженера: При работе в агрессивных средах или при требованиях к гигиене (пищевая промышленность) выбирайте алюминиевые корпуса с защитным покрытием или нержавеющую сталь, но убедитесь, что производитель провел анализ термических деформаций при проектировании.
Законодательство ЕС, России и Китая продолжает ужесточать требования к минимальному классу энергоэффективности электродвигателей. В 2026 году двигатели класса IE3 становятся минимальным порогом входа для большинства промышленных применений, а премиальным стандартом становится IE4 и IE5. Однако высокая эффективность электрической части бессмысленна, если механические потери в силовом блоке сведут на нет весь выигрыш.
Механические потери складываются из трения в подшипниках и вентиляторных потерь. Использование подшипников SKF или FAG с специальной смазкой, рассчитанной на длительный срок службы без обслуживания, снижает сопротивление вращению. Кроме того, аэродинамика кожуха вентилятора должна быть оптимизирована с помощью CFD-моделирования (Computational Fluid Dynamics). Дешевые копии часто игнорируют этот этап, resulting in перегревом обмоток и снижением КПД на 1,5–2%.
Важно понимать, что достижение класса IE5 часто требует использования двигателей с постоянными магнитами (PMSM) или синхронных реактивных двигателей (SynRM). Эти типы машин более чувствительны к качеству изготовления ротора и балансу. Дисбаланс ротора даже в пределах нормы ISO 1940 Grade 2.5 может вызвать резонансные явления на определенных частотах вращения, что приведет к деградации магнитов или разрушению подшипников.
Опыт ООО «Шанхай Гоши Машиностроение» в производстве компонентов для прецизионных приводных систем показывает, что балансировка ротора в сборе с валом должна выполняться на высокоточных станках с возможностью коррекции дисбаланса в двух плоскостях. Контроль качества на каждом этапе, от ковки вала до финальной сборки, гарантирует, что заявленный КПД будет достигнут в реальных условиях эксплуатации.
Рекомендация инженера: Не верьте слепо заявленному классу эффективности. Запрашивайте кривые КПД в зависимости от нагрузки (25%, 50%, 75%, 100%). Двигатель IE4, который теряет эффективность при частичной нагрузке, может оказаться менее экономичным, чем качественный IE3 в вашем конкретном технологическом цикле.
Современный силовой блок — это узел цифровой экосистемы завода. В 2026 году отсутствие штатных мест для установки датчиков вибрации, температуры обмоток и подшипников считается архитектурным просчетом. Стандарты предиктивного обслуживания требуют непрерывного сбора данных для анализа состояния оборудования.
Производители, ориентированные на экспорт в Германию, США и Италию, такие как ООО «Шанхай Гоши Машиностроение», изначально проектируют корпуса с учетом интеграции сенсорных модулей. Это включает в себя:
Отсутствие такой подготовки заставляет конечных пользователей заниматься “колхозным” монтажом датчиков на хомутах, что искажает данные вибромониторинга и снижает надежность крепления. Глубокое понимание требований международных технических стандартов, включая GD&T-обозначения на чертежах, позволяет компании адаптировать продукцию под нужды конкретных OEM-заказчиков, обеспечивая бесшовную интеграцию двигателя в автоматизированные линии.
Рекомендация инженера: На этапе ТЗ укажите необходимость резервирования мест под датчики состояния. Это увеличит стоимость изделия на 2–3%, но сэкономит десятки тысяч евро на модернизации парка оборудования в будущем.
Глобальная логистика остается зоной повышенного риска. Задержки поставок, таможенные сложности и проблемы с качеством партий — реалии 2026 года. Выбор поставщика электродвигателей и компонентов силовых блоков теперь оценивается не только по цене FOB, но и по устойчивости цепочки поставок.
Компании с двадцатилетним опытом внешней торговли, такие как ООО «Шанхай Гоши Машиностроение», демонстрируют устойчивость благодаря диверсификации рынков сбыта (более 90% экспорта в Европу и Северную Америку) и наличию сервисной поддержки в ключевых промышленных регионах. Сертификаты ISO 9001:2015, CE и RoHS являются не просто формальностью, а подтверждением того, что процессы управления качеством выстроены системно.
Важным аспектом является гибкость производства. Способность выполнять как мелкосерийные индивидуальные заказы, так и крупносерийные поставки позволяет заказчикам оптимизировать складские запасы. Наличие современного парка оборудования, включая три обрабатывающих центра с ЧПУ для деталей длиной до 4 метров и высокоточные CMM, гарантирует, что даже сложные нестандартные компоненты будут изготовлены в срок и с требуемой точностью.
Мы рекомендуем проводить аудит поставщика не только по финансовым показателям, но и по техническим возможностям. Запросите примеры выполнения сложных проектов, таких как изготовление корпусов насосов пресс-фильтра или элементов гидравлических систем туннелепроходческих щитов. Это покажет реальную способность завода справляться с высокими нагрузками и сложной геометрией.
Рекомендация инженера: Убедитесь, что поставщик предоставляет полную техническую документацию на английском или русском языке, включая 3D-модели (STEP/IGES) и чертежи с допусками по ISO/GOST. Это ускорит процесс интеграции и снизит риск ошибок при монтаже.
Для структурирования процесса выбора используйте следующий контрольный список. Он охватывает технические, коммерческие и логистические аспекты:
Выбор электродвигателя для силового блока в 2026 году — это стратегическое решение, влияющее на надежность всего производственного процесса. Отказ от компромиссов в качестве механической обработки и материалов окупается снижением простоев и затрат на обслуживание. Партнерство с проверенными производителями, такими как ООО «Шанхай Гоши Машиностроение», обладающими глубокой экспертизой в прецизионном машиностроении и пониманием международных стандартов, становится ключевым фактором успеха на глобальном рынке.
Не откладывайте модернизацию парка оборудования. Точные расчеты, качественные компоненты и надежный поставщик — основа вашей конкурентоспособности.
Готовы обсудить техническое задание?
Запросите коммерческое предложение и технический паспорт на интересующие вас модели. Наши инженеры предоставят консультацию по адаптации продукции под ваши стандарты (ГОСТ, DIN, ANSI) и рассчитают оптимальные сроки поставки.
Связаться с отделом технических продаж →