-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-25
Главное за 30 секунд:
- Точность поверхности: Шероховатость Ra ≤ 0.8 мкм на уплотнительных поверхностях фланцев является обязательным условием для предотвращения утечек при давлении свыше 31.5 МПа.
- Материаловедение: Использование сталей марок 42CrMo4 (аналог AISI 4140) с правильной термообработкой повышает усталостную прочность фитингов на 40% по сравнению с необработанными аналогами.
- Комплексный подход: Интеграция литейных процессов и финишной ЧПУ-обработки позволяет снизить стоимость владения оборудованием за счет минимизации рисков брака на этапе сборки.
В современном тяжелом машиностроении, будь то туннелепроходческие комплексы или земснаряды, надежность гидравлической системы определяет общую эффективность проекта. Фланцы обработанные и фитинги гидравлического трубопровода выступают не просто соединительными элементами, а критическими узлами, обеспечивающими герметичность контура под экстремальными нагрузками. Ошибка в выборе поставщика или недопонимание технических требований на этапе проектирования часто приводит к катастрофическим последствиям: от простоев оборудования до аварийных ситуаций с разливом гидравлического масла.
Наша инженерная практика показывает, что большинство отказов происходит не из-за превышения рабочего давления, а из-за микроскопических дефектов поверхности уплотнения или несоответствия геометрии фланца стандартам ISO 6162-2. В этой статье мы разберем технические нюансы производства, которые отличают промышленный компонент масс-маркета от прецизионного изделия, способного работать в условиях вибрации и термических циклов.
При работе с системами, где рабочее давление превышает 250 бар (25 МПа), традиционные методы резания металла оставляют микрорельеф, который становится каналом для капиллярной утечки. Для фланцев обработанных и фитингов гидравлического трубопровода требуется специфический подход к финишной обработке. Поверхность должна быть не просто гладкой, но и иметь определенное направление рисок, обеспечивающее правильное сжатие уплотнительного кольца (O-ring) или металлической прокладки.
Мы наблюдали случай на одном из объектов в Северном море, где использование фланцев с шероховатостью Ra 1.6 мкм вместо требуемых Ra 0.4–0.8 мкм привело к потере 15% давления в системе за первые 48 часов работы. Причина крылась в так называемом «эффекте памяти» материала: под циклической нагрузкой микронеровности деформировались, нарушая контакт уплотнения. Решение потребовало полной замены узлов и повторной балансировки системы, что обошлось заказчику в десятки тысяч евро убытков.
Рекомендация инженера: Всегда требуйте протокол измерения шероховатости для уплотнительных поверхностей. Для критических узлов предпочтительнее использовать шлифовку или хонингование после фрезерования.
Выбор материала для гидравлических компонентов диктуется необходимостью сочетать высокую прочность на разрыв с достаточной вязкостью, чтобы избежать хрупкого разрушения при гидроударах. В российской и европейской практике наиболее востребованы легированные стали, поддающиеся закалке и отпуску.
| Марка стали (EN / ASTM) | Предел текучести (МПа) | Твердость (HB) | Применение в гидравлике |
|---|---|---|---|
| 42CrMo4 / 4140 | ≥ 900 | 280–320 | Высоконагруженные фланцы, штоки, фитинги высокого давления |
| C45 / 1045 | ≥ 490 | 170–210 | Ненагруженные корпуса, крепежные элементы, низкое давление |
| 1.4404 (316L) | ≥ 220 | ≤ 215 | Агрессивные среды, морская вода, пищевая промышленность |
Ключевым этапом является термообработка. Без правильного отпуска внутренние напряжения, возникшие при механической обработке фланцев и фитингов, могут привести к изменению геометрии детали спустя несколько месяцев эксплуатации. Это явление особенно опасно для крупногабаритных деталей, таких как основания цепных конвейеров или корпуса насосов пресс-фильтров, где линейные размеры превышают 1 метр.
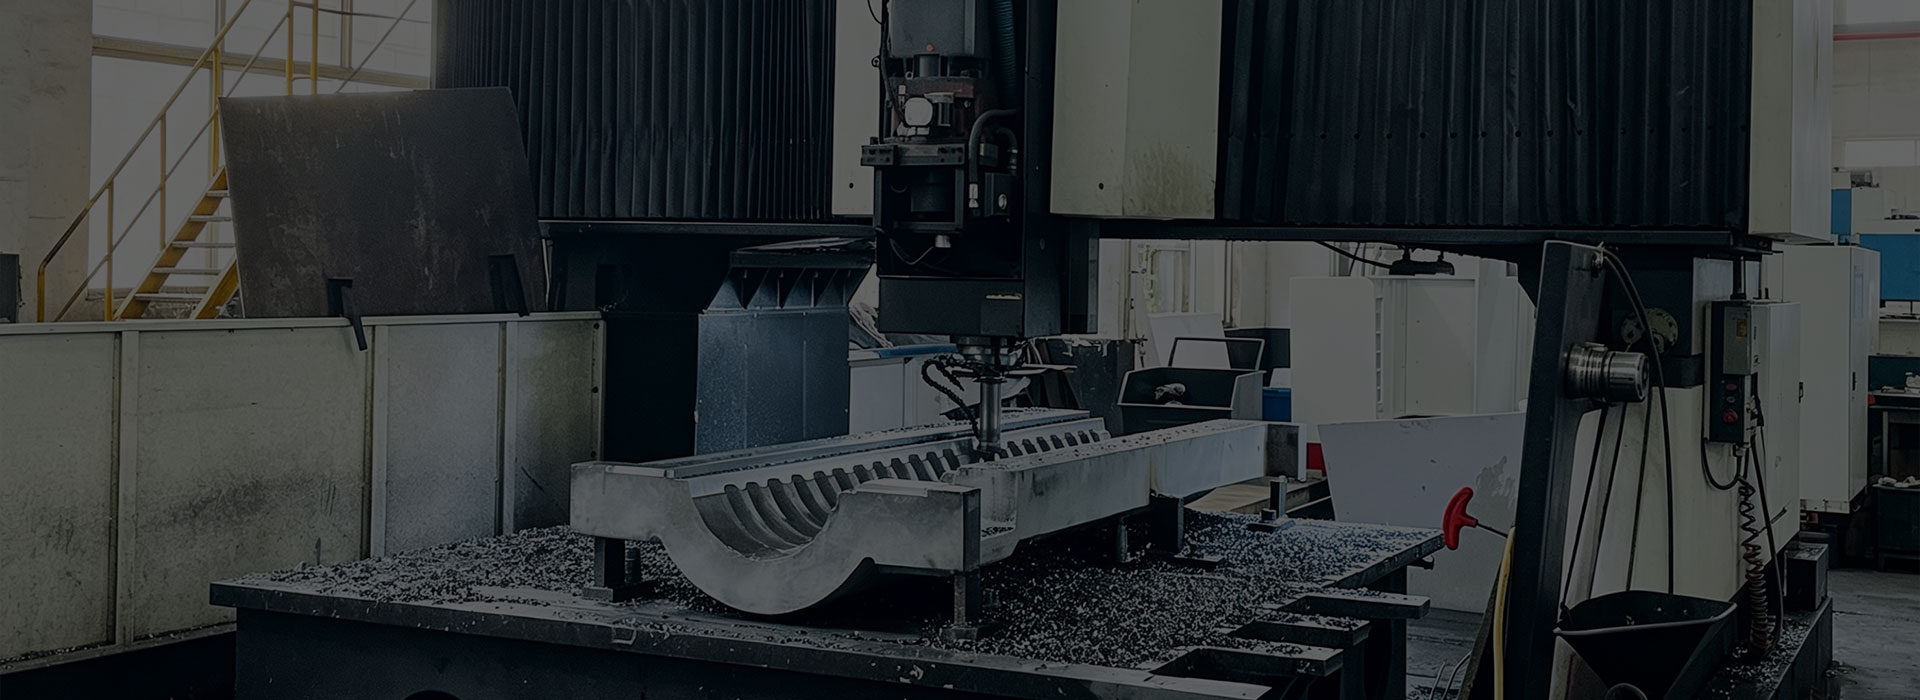
В нашей производственной базе, оснащенной вертикальными токарными станками с ЧПУ (диаметр обработки до 4 метров), мы реализуем полный цикл: от литья заготовки до финишной обработки. Это позволяет контролировать структуру металла на каждом этапе. Например, при производстве компонентов для земснарядов, работающих в абразивной среде, мы применяем поверхностное упрочнение уплотнительных зон, сохраняя вязкость сердцевины детали.
Современные чертежи все чаще содержат требования по геометрическим допускам (GD&T), а не просто линейные размеры. Для гидравлических фитингов критически важны следующие параметры:
Контроль этих параметров осуществляется с помощью координатно-измерительных машин (CMM). В ООО «Шанхай Гоши Машиностроение» точность измерений достигает ±0.01 мм, что соответствует требованиям аэрокосмической отрасли. Такой уровень контроля позволяет нам поставлять продукцию для партнеров из списка Fortune Global 500, включая компании из Германии и США, где стандарты качества наиболее жесткие.
Рынок насыщен предложениями, но лишь немногие производители способны обеспечить стабильное качество при серийном производстве сложных деталей. Основная проблема многих заводов — разрыв между технологическими возможностями и реальным выходом годной продукции. Мы решили эту проблему через вертикальную интеграцию процессов.
Наш парк оборудования включает два пятиосевых крупногабаритных обрабатывающих центра с длиной обработки до 6 метров. Это позволяет изготавливать цельные фланцы и фитинги сложной формы без необходимости сварки нескольких частей, которая всегда является слабым звеном в гидравлической системе. Сварные швы подвержены коррозии и усталостным трещинам, тогда как монолитная деталь, выточенная из поковки, гарантирует однородность структуры материала.
Для экспорта в Европу и Россию наличие сертификатов ISO 9001:2015, CE и соответствия ТР ТС 010/2011 является базовым требованием. Однако для инженера-закупщика более важна сквозная прослеживаемость (traceability). Каждая партия обработанных фланцев сопровождается паспортом материала (Mill Certificate), подтверждающим химический состав и механические свойства конкретной плавки.
Мы понимаем специфику российского рынка и готовы предоставлять документацию на русском языке, адаптированную под требования ГОСТ. Наша команда инженеров владеет навыками сопоставления марок материалов по стандартам ASTM, EN и GB, что исключает ошибки при заказе аналогов. Например, если в чертеже указана сталь AISI 316, мы можем предложить европейский аналог 1.4404 с подтверждением эквивалентности свойств.
Совет по закупкам: При заказе партии всегда уточняйте условие поставки Incoterms и наличие страховки груза. Для хрупких или высокоточных фитингов рекомендуем упаковку в деревянные ящики с вакуумной консервацией для предотвращения коррозии при морской перевозке.
При проектировании гидравлических блоков и крупных фланцев часто возникает дилемма: использовать литую заготовку с последующей обработкой или изготавливать деталь целиком из проката/поковки. Рассмотрим преимущества и ограничения каждого метода применительно к фитингам гидравлического трубопровода.
| Критерий | Литье + ЧПУ обработка | Полная обработка из поковки/проката |
|---|---|---|
| Стоимость при крупных сериях | Низкая (экономия материала) | Высокая (большие потери в стружку) |
| Механические свойства | Средние (возможны поры, раковины) | Высокие (однородная структура) |
| Сложность геометрии | Высокая (сложные внутренние полости) | Ограничена доступом инструмента |
| Надежность при ударных нагрузках | Ниже (риск скрытых дефектов) | Максимальная |
| Сроки изготовления прототипа | Долго (изготовление формы) | Быстро (сразу в работу) |
В ООО «Шанхай Гоши Машиностроение» мы предлагаем гибридный подход. Для корпусов насосов пресс-фильтров и крупных оснований мы используем собственное литейное производство, обеспечивая контроль качества отливок рентгенографическим методом. Для ответственных фланцев и фитингов, работающих под высоким давлением, мы рекомендуем полную механическую обработку из поковок. Это обеспечивает максимальную безопасность и долговечность узла.
Наш опыт показывает, что для деталей диаметром более 500 мм литье с последующей точной ЧПУ-обработкой на 5-осевых станках является наиболее экономически эффективным решением, при условии строгого контроля отсутствия внутренних дефектов. Для мелких фитингов и переходников полная обработка из прутка предпочтительнее из-за скорости производства и отсутствия затрат на оснастку.
Более 90% нашей продукции экспортируется в страны Европы и Северной Америки. Этот факт сформировал нашу культуру производства, ориентированную на строгое соблюдение сроков и стандартов упаковки. Мы понимаем, что задержка поставки одного фитинга может остановить сборку целой производственной линии у клиента.
Наша сервисная поддержка охватывает ключевые промышленные регионы, включая Германию, Данию, США и Италию. Мы организовали логистические цепочки, позволяющие доставлять грузы в Санкт-Петербург, Москву и другие промышленные центры России с оптимальным соотношением цены и срока transit time. Все товары проходят тщательную антикоррозийную обработку и упаковываются в соответствии с требованиями международных перевозок.
Инженерная команда предоставляет техническую поддержку на английском и китайском языках, помогая клиентам оптимизировать чертежи для manufacturability (технологичности изготовления). Часто небольшие изменения в конструкции, предложенные нашими технологами, позволяют снизить стоимость детали на 15-20% без потери функциональности.
В завершение технического обзора, хотим предостеречь от типичных ошибок, которые совершают закупщики при заказе фланцев и фитингов:
ООО «Шанхай Гоши Машиностроение» готово стать вашим надежным партнером в поставке высокоточных механических компонентов. Наш двадцатилетний опыт, собственный парк ЧПУ-станков и строгая система контроля качества ISO 9001:2015 гарантируют, что каждый обработанный фланец и фитинг будет соответствовать самым высоким инженерным стандартам.
Не рискуйте надежностью вашего оборудования. Доверьте производство критических узлов профессионалам с доказанной репутацией на глобальном рынке.
Запросите коммерческое предложение и технический паспорт на фланцы и фитинги уже сегодня, чтобы получить расчет стоимости в течение 24 часов.