-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-27
В современной промышленной инженерии понятие «типовая деталь» стремительно теряет свою актуальность. Когда речь заходит о создании уникального оборудования — от гидравлических систем туннелепроходческих щитов до прецизионных узлов для электронной промышленности, — конструкторы сталкиваются с необходимостью выхода за рамки ГОСТ и DIN. Нестандартные механически обработанные детали под заказ становятся критическим звеном, определяющим надежность всего агрегата. Ошибка в выборе поставщика или неточность в трактовке чертежа здесь стоит не просто денег, а месяцев простоя производственной линии.
Главное за 30 секунд
- Точность как стандарт: Современные требования к нестандартным деталям диктуют допуски до ±0,01 мм, что недостижимо на универсальных станках без специализированного парка ЧПУ.
- Материаловедение и сертификация: Успех проекта зависит от корректного сопоставления марок сталей (ASTM/EN/GB) и наличия сертификатов ISO 9001:2015, CE и RoHS, подтверждающих легальность и безопасность поставки в ЕС и РФ.
- Комплексный подход: Надежный партнер обеспечивает полный цикл — от литья заготовки до финишной обработки на пятиосевых центрах, исключая риски стыковки компонентов от разных подрядчиков.
Заказывая изготовление сложных узлов, инженеры часто недооценивают важность технологической преемственности. Мы неоднократно наблюдали случаи, когда сэкономленные 15% на стоимости заготовки приводили к обрушению давления в системе на 20-25% из-за микротрещин, возникших при неправильном режиме термообработки. Именно поэтому выбор производителя должен базироваться не только на цене, но и на способности контролировать каждый этап: от химического состава сплава до геометрии поверхности после шлифовки.
Интеграция таких компаний, как ООО «Шанхай Гоши Машиностроение», в цепочки поставок европейских и американских концернов доказывает: география производства вторична по отношению к технологической дисциплине. Двадцатилетний опыт экспорта более 90% продукции в страны с жесткими требованиями к качеству (Германия, США, Италия) сформировал культуру производства, где брак считается недопустимым инцидентом, а не статистической погрешностью.
Производство деталей со сложной геометрией требует преодоления трех фундаментальных барьеров: геометрического, материаловедческого и метрологического. Каждый из них несет в себе скрытые риски, которые проявляются уже на этапе эксплуатации оборудования.
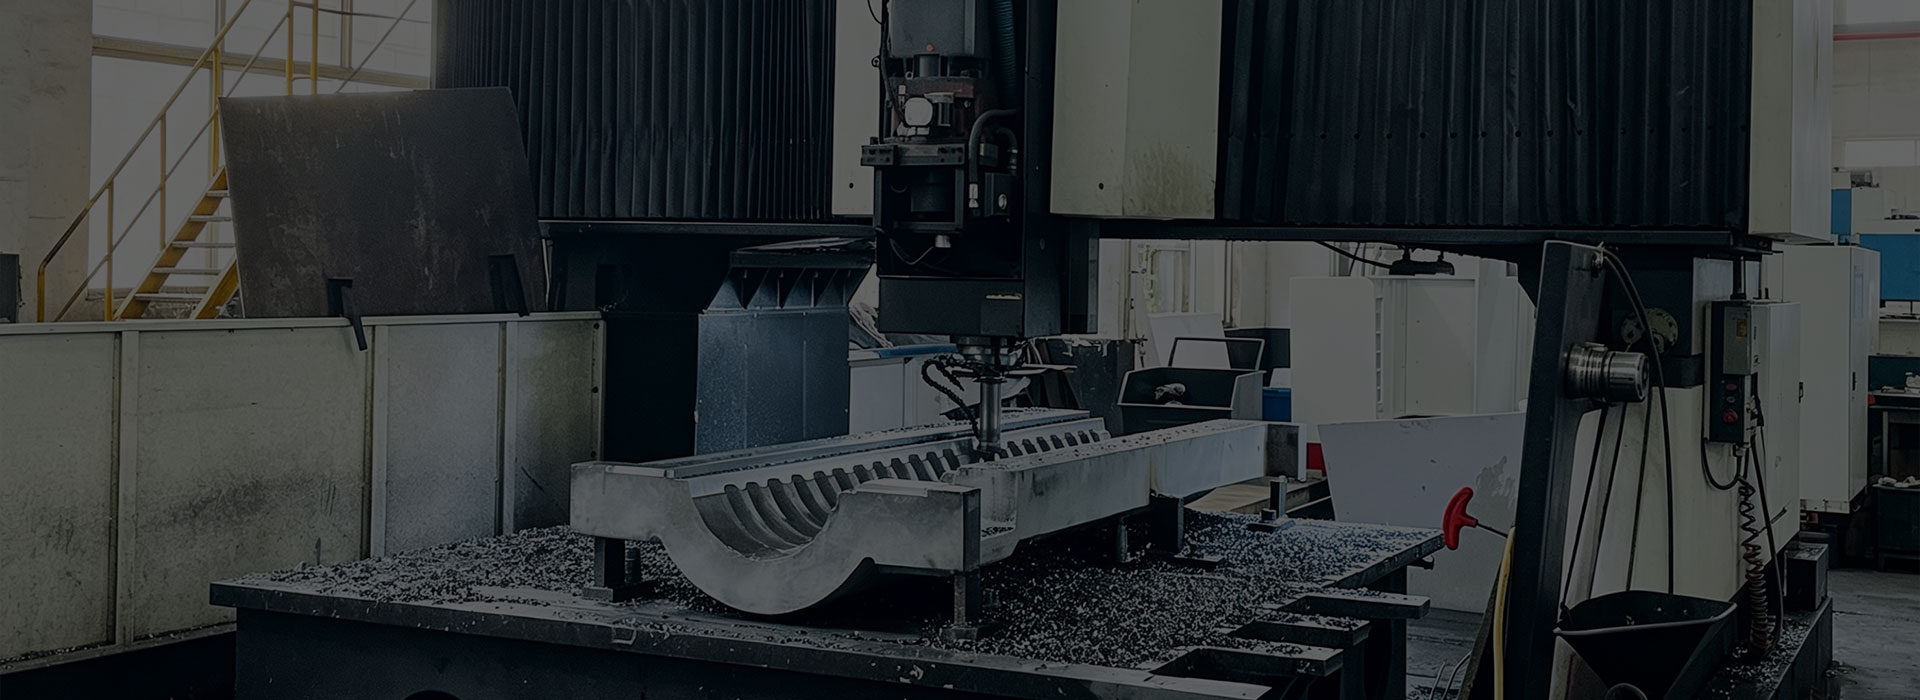
Традиционные трехосевые станки не способны обеспечить необходимую чистоту поверхности и точность позиционирования при изготовлении корпусов насосов пресс-фильтров или лопаток со сложным аэродинамическим профилем. Использование пятиосевых обрабатывающих центров с длиной обработки до 6 метров позволяет выполнять единую установку детали. Это критически важно для соблюдения допусков формы и расположения поверхностей (GD&T).
В нашей практике встречались проекты, где необходимость переворота детали для обработки с другой стороны приводила к накопленной погрешности в 0,05 мм. Для высокоскоростных приводных систем это значение является фатальным, вызывая вибрации и преждевременный износ подшипников. Применение вертикальных токарных станков с ЧПУ (диаметр обработки до 4 метров) решает проблему обработки крупногабаритных оснований цепных конвейеров и нагревательных печей, обеспечивая строгую соосность без необходимости сложной переналадки.
Инженерный совет: При заказе деталей сложной формы требуйте предоставления отчета о стратегии закрепления заготовки. Единая установка предпочтительнее многократных переустановок.
Одной из самых частых причин рекламаций является несоответствие марки материала ожиданиям заказчика. Российский ГОСТ, европейский EN и американский ASTM имеют схожие, но не идентичные аналоги. Например, сталь 09Г2С не является полным аналогом американской A516 Gr.70 по ударной вязкости при низких температурах.
Компании с глубоким экспортным опытом, такие как ООО «Шанхай Гоши Машиностроение», обладают базами данных для кросс-референса материалов. Это позволяет подобрать оптимальный сплав, доступный на китайском рынке, который полностью удовлетворит требованиям технического задания, составленного по европейским нормам. Особенно это касается нержавеющих сталей для пищевой и фармацевтической промышленности, где важен не только состав, но и качество полировки, исключающее коррозионную усталость.
| Параметр | Универсальный цех | Специализированный экспортный производитель |
|---|---|---|
| Контроль материалов | Сертификат плавки (часто без лабораторной проверки) | Спектральный анализ каждой партии, соответствие ASTM/EN |
| Точность обработки | ±0,05 – 0,1 мм | До ±0,01 мм (подтверждено CMM) |
| Документооборот | Минимальный пакет документов | Полная прослеживаемость, протоколы испытаний, CE/RoHS |
| Обработка крупных деталей | Ограничена габаритами станка (обычно до 1-2 м) | Детали до 6 м в длину и 4 м в диаметре |
Изготовить деталь — это половина дела. Вторая половина — доказать, что она соответствует чертежу. Наличие координатно-измерительных машин (CMM) на производстве является обязательным условием для выпуска прецизионных компонентов. Визуальный контроль и ручной инструмент (штангенциркули, микрометры) не дают объективной картины качества сложных пространственных поверхностей.
Использование CMM позволяет строить цифровые двойники изготовленных деталей и сравнивать их с CAD-моделями. Это особенно важно для компонентов земснарядов и гидравлических систем, где малейшее отклонение профиля приводит к кавитации и потере КПД. Протокол измерений должен сопровождать каждую партию товара, отправляемую заказчику.
Эффективное производство нестандартных механически обработанных деталей под заказ невозможно без интеграции различных технологических переделов. Разрыв цепи между литейным производством и механообработкой создает «серые зоны» ответственности. Если литейный завод и механический цех — разные компании, любые отклонения в размерах заготовки становятся предметом долгих споров.
Реализация полного цикла, включая литейные и ковочные процессы, позволяет оптимизировать припуски на обработку. Для таких изделий, как корпуса насосов или основания тяжелых механизмов, это снижает вес конечного продукта и затраты на металлоемкость. Компания, обладающая собственными печами (включая установки диаметром до 2680 мм для термообработки), может гарантировать получение требуемой структуры металла (перлит, мартенсит, аустенит) и твердости по всей массе детали.
Фрезерная обработка с ЧПУ завершает этот процесс. Важно понимать, что для разных материалов требуются разные режимы резания. Обработка листов из нержавеющей стали отличается от фрезерования чугуна или алюминиевых сплавов для электронной промышленности. Опытные технологи подбирают инструмент и СОЖ (смазочно-охлаждающую жидкость) таким образом, чтобы избежать термических деформаций тонкостенных элементов.
Важно: При заказе услуг убедитесь, что поставщик выполняет финишную поверхностную обработку (шлифовка, хонингование, нанесение покрытий) на своей площадке. Передача детали сторонним подрядчикам увеличивает сроки и риски повреждения.
Различные сектора промышленности диктуют свои уникальные требования к нестандартным деталям. Рассмотрим два ключевых направления, где ошибки проектирования и изготовления наиболее критичны.
В этом секторе главными врагами являются абразивный износ и ударные нагрузки. Компоненты земснарядов и туннелепроходческих щитов работают в агрессивных средах. Здесь ключевую роль играет не только прочность, но и износостойкость поверхностей.
Например, лопасти пресс-фильтра и корпуса их насосов подвергаются постоянному воздействию пульпы с высоким содержанием твердых частиц. Применение стандартных сталей без дополнительной закалки или наплавки твердосплавных материалов приводит к быстрому выходу из строя. Производство таких деталей требует использования износостойких чугунов или специальных сталей с последующей термообработкой. Гидравлические системы щитов, работающие под давлением свыше 30 МПа, требуют идеальной геометрии каналов и поршней для исключения утечек рабочей жидкости.
Здесь приоритеты смещаются в сторону точности, легкости и отсутствия магнитных свойств. Запасные части для оборудования электронной промышленности часто изготавливаются из алюминия, титана или специальных полимеров. Требования к чистоте поверхности здесь экстремальны: любые микронеровности могут стать центрами накопления электростатического заряда или загрязнения.
Основания цепных конвейеров для сборочных линий должны обладать высокой стабильностью размеров во времени. Деформация основания даже на доли миллиметра приведет к сбою в работе роботов-манипуляторов. Производство таких компонентов требует снятия внутренних напряжений в материале через старение или вибрационную обработку перед финальной механической обработкой.
Для российских и европейских закупщиков работа с азиатскими производителями часто ассоциируется с бюрократическими сложностями. Однако профессиональные экспортно-ориентированные предприятия берут эти вопросы на себя. Сертификация по ISO 9001:2015 является базовым требованием, но для работы в ЕС и РФ необходимы дополнительные документы.
Соответствие директивам CE и стандартам RoHS подтверждает безопасность продукции для здоровья человека и окружающей среды. Для поставок в Россию и страны ЕАЭС важна возможность предоставления документов для сертификации ТР ТС 010/2011 «О безопасности машин и оборудования». Наличие у производителя опыта взаимодействия с таможенными органами и понимания требований к упаковке и маркировке значительно ускоряет процесс получения товара.
ООО «Шанхай Гоши Машиностроение», располагаясь в Шанхае, одном из крупнейших логистических хабов мира, обеспечивает отлаженные каналы поставок. Более 500 партнеров по всему миру, включая компании из списка Fortune Global 500, доверяют нам свои сложные заказы именно благодаря прозрачности процессов. Мы понимаем, что задержка поставки детали может остановить весь завод, поэтому соблюдаем согласованные сроки с точностью до дней, а не недель.
Выбор партнера для изготовления нестандартных механически обработанных деталей под заказ — это стратегическое решение. Экономия на качестве исполнения неизбежно приведет к росту эксплуатационных расходов. Технологии ООО «Шанхай Гоши Машиностроение», сочетающие двадцатилетний опыт, парк современного пятиосевого оборудования и строгий метрологический контроль, позволяют нашим клиентам получать компоненты мирового уровня.
Мы не просто продаем детали. Мы предоставляем инженерные решения, которые обеспечивают бесперебойную работу вашего оборудования в самых суровых условиях. От гидравлики туннельных щитов до прецизионных узлов автоматики — наша продукция работает там, где нет права на ошибку.
Готовы обсудить ваш проект? Наши инженеры готовы провести технический аудит ваших чертежей и предложить оптимизированное решение по материалам и технологии изготовления.