-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-27
Главное за 30 секунд
- Критическая точность: Отклонение геометрии обработанных кронштейнов и направляющих втулок более ±0,05 мм приводит к ускоренному износу узлов на 40-60%. Мы обеспечиваем допуск ±0,01 мм благодаря пятиосевой обработке.
- Материаловедение: Выбор между бронзой, сталью 45 и полимерами PTFE определяет срок службы пары трения. Неправильный подбор материала втулки — главная причина простоев оборудования.
- Логистика и масштаб: Оптовые поставки из Китая требуют строгого контроля качества на этапе отгрузки. ООО «Шанхай Гоши Машиностроение» гарантирует соответствие ISO 9001:2015 и полную прослеживаемость каждой партии для рынков ЕС и РФ.
В промышленном машиностроении кронштейны и направляющие втулки часто воспринимаются как расходный материал, второстепенная «металлоконструкция». Это фатальная ошибка проектировщика и закупщика. Направляющая втулка — это не просто цилиндр, а ключевой элемент кинематической цепи, определяющий вектор нагрузки и ресурс всего механизма. Обработанный кронштейн, в свою очередь, задает базовую геометрию сборки. Любое отклонение в их производстве накапливается в системе, приводя к вибрациям, перегреву и аварийным остановкам линии.
Когда инженерные отделы ищут возможность купить оптом кронштейны обработанные и направляющие втулки, они сталкиваются с дилеммой: европейское качество недоступно по цене или срокам, а масс-маркет из Азии не дает гарантий повторяемости размеров. Рынок перенасыщен предложениями, но дефицит действительно надежных поставщиков, способных держать допуски на уровне микронов при серийном производстве, остается острым.
Наш опыт показывает, что экономия 15-20% на закупке компонентов низкого качества оборачивается потерей 200% бюджета на ремонт и простой оборудования в первый год эксплуатации. В этой статье мы разберем технические нюансы выбора, риски поставок и то, как интегрировать качественного производителя в вашу цепочку снабжения.
Направляющая втулка работает в условиях постоянного трения, ударных нагрузок и возможного отсутствия смазки. Поэтому выбор материала и метода финишной обработки является первичным фильтром при отборе поставщика.
Не существует «универсальной» втулки. Каждый сплав имеет свою нишу применения. Ошибка в выборе марки стали или сплава приводит к задирам (гальваническому свариванию) или быстрому абразивному износу.
| Материал | Применение | Преимущества | Ограничения |
|---|---|---|---|
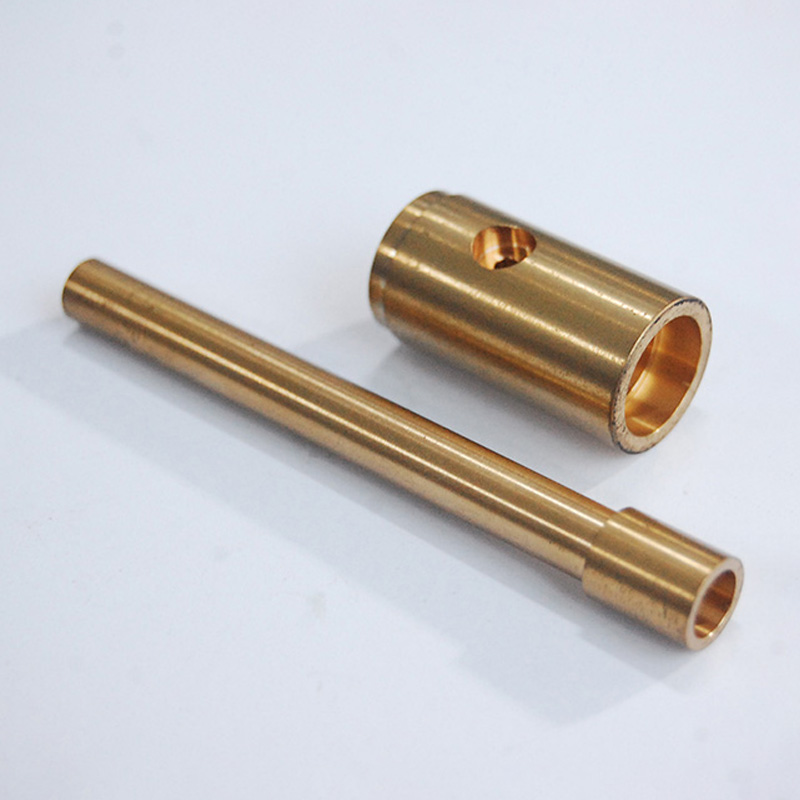
| Бронза (BrCuSn8, BrAzMc) | Высоконагруженные узлы, гидравлика, тяжелое машиностроение | Высокая антифрикционность, устойчивость к задирам, хорошая теплопроводность | Высокая стоимость сырья, сложность механической обработки |
| Сталь конструкционная (45, 40X) с закалкой | Кронштейны, высокоскоростные направляющие | Высокая прочность, низкая цена, доступность | Требует обязательной смазки, риск коррозии без покрытия |
| Полимеры (PTFE, POM, Nylon) | Пищевая промышленность, химически агрессивные среды | Самосмазывающиеся, коррозионностойкие, легкие | Низкая термостойкость, ползучесть материала под нагрузкой |
| Биметаллические втулки | Автомобилестроение, компрессоры | Сочетание прочности стального корпуса и антифрикционных свойств вкладыша | Сложность контроля качества спекания слоев |
Важно учитывать не только сам материал, но и его происхождение. Сертифицированные заводы, такие как ООО «Шанхай Гоши Машиностроение», используют только проверенные литейные заготовки, соответствующие международным стандартам ASTM или EN, что исключает наличие раковин и скрытых дефектов внутри металла.
Геометрия втулки должна быть идеальной. Ключевые параметры, которые мы контролируем на каждом этапе:
Мы используем координатно-измерительные машины (CMM) для выборочного контроля каждой партии. Статистика говорит сама за себя: снижение шероховатости с Ra 1.6 до Ra 0.4 увеличивает ресурс узла трения на 35-40%.
Кронштейн — это силовой элемент, фиксирующий положение механизмов. В отличие от втулок, здесь на первый план выходит жесткость конструкции и точность расположения крепежных отверстий. Часто заказчики запрашивают услугу «кронштейны обработанные», подразумевая полный цикл: от заготовки до финального фрезерования и сверления.
Типичная проблема при закупке кронштейнов оптом — нестабильность размеров между деталями в одной партии. Если расстояние между отверстиями «плавает» на ±0,5 мм, монтаж оборудования на месте превращается в кошмар для сборщиков: приходится рассверливать отверстия, использовать переходные втулки или применять силу, что создает внутренние напряжения в металле. Впоследствии эти напряжения приводят к усталостным трещинам.
В нашей практике был случай, когда клиент получил партию кронштейнов для конвейерной линии из другого источника. Отклонение плоскостности основания составляло 0,8 мм вместо требуемых 0,1 мм. Результат: перекос ленты конвейера, её сход с роликов и остановка производства на 18 часов. Устранение последствий обошлось дороже, чем стоимость всей партии деталей.
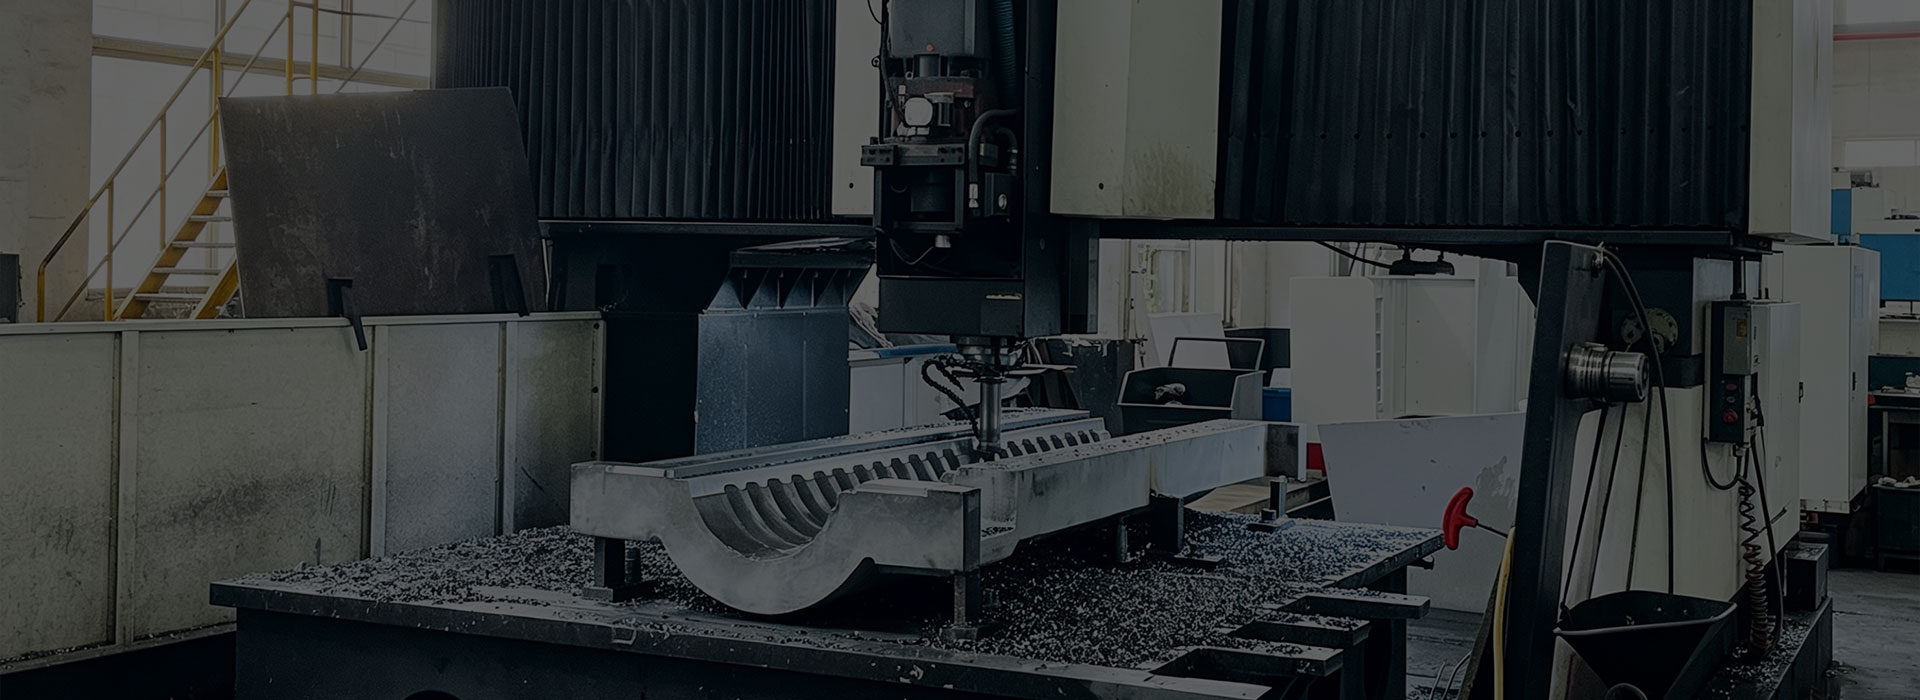
Чтобы избежать подобных ситуаций, производство должно располагать оборудованием, способным обрабатывать деталь за одну установку. ООО «Шанхай Гоши Машиностроение» использует парк из двух пятиосевых крупногабаритных обрабатывающих центров с длиной обработки до 6 метров. Это позволяет:
Для крупных деталей, таких как основания цепных конвейеров или элементы систем земснарядов, мы применяем вертикальные токарные станки с диаметром обработки до 4 метров. Это критически важно для тяжелых отраслей, где масса детали может достигать нескольких тонн.
Вопрос sourcing (закупок) в Китае остается актуальным для большинства промышленных предприятий Европы и СНГ. Однако модель «купи дешевле — продай дороже» уходит в прошлое. Современный B2B покупатель ищет технологического партнера.
Прямая работа с заводом, таким как ООО «Шанхай Гоши Машиностроение», расположенным в районе Фэнсянь (Шанхай), позволяет сократить цепочку посредников. Мы работаем на экспорт более 20 лет, и 90% нашей продукции уходит в Европу и Северную Америку. Это означает, что наши процессы адаптированы под строгие требования западных заказчиков:
При оптовой закупке критичным фактором является предсказуемость сроков. Мы отладили логистические маршруты в ключевые промышленные регионы, включая Германию, Италию и порты Северной Европы. Средний срок производства стандартной партии составляет 25-35 дней, плюс время на таможенную очистку и доставку. Мы берем на себя упаковку, защищающую прецизионные поверхности от коррозии при морской перевозке, и маркировку согласно требованиям ТР ТС или европейских норм.
Важно отметить, что мы не просто отгружаем товар. Наша инженерная команда предоставляет техническую поддержку на английском языке, помогая согласовать чертежи и выбрать оптимальные материалы еще на стадии запроса коммерческого предложения (RFQ).
При выборе партнера для регулярных поставок кронштейнов и втулок используйте следующую матрицу оценки. Она поможет отсеять ненадежных посредников.
| Критерий | Завод-производитель (наш уровень) | Трейдер / Посредник | Локальный цех (ЕС/РФ) |
|---|---|---|---|
| Цена за единицу | Низкая / Средняя (эффект масштаба) | Средняя (наценка 20-40%) | Высокая (дорогая рабочая сила) |
| Контроль качества | Встроенный (CMM, ISO 9001) | Отсутствует или визуальный | Высокий, но дорогой |
| MOQ (Мин. заказ) | Гибкий (от 50-100 шт. для сложных деталей) | Любой, но цена выше | Часто высокий из-за настройки станков |
| Техническая экспертиза | Инженеры с опытом экспорта 20+ лет | Менеджеры по продажам | Высокая, но языковой барьер |
| Сроки изготовления | 25-40 дней + логистика | Зависит от завода + задержка связи | 7-14 дней |
Как видно из таблицы, локальное производство выигрывает в скорости реакции, но проигрывает в стоимости при больших объемах. Трейдеры добавляют риски несоответствия спецификациям. Прямой контракт с высокотехнологичным производителем обеспечивает лучший баланс цены и контролируемого качества.
За два десятилетия работы мы выявили несколько типичных ошибок, которые совершают покупатели при первом обращении. Избежание этих ловушек сэкономит вам время и деньги.
Многие чертежи содержат только геометрические размеры, забывая указать твердость (HRC). Для направляющих втулок из стали это критично. Без закалки поверхность быстро изнашивается. Всегда указывайте требуемую твердость или ссылку на стандарт материала.
Если вы не сообщаете поставщику, что втулка будет работать в среде с абразивной пылью или при температуре выше 100°C, он предложит стандартное решение, которое выйдет из строя через месяц. Наш инженерный отдел всегда запрашивает условия эксплуатации перед утверждением заказа.
Запрос чрезмерно tight допусков (например, h5 вместо h7 там, где это не нужно) удорожает изделие в 2-3 раза из-за необходимости шлифовки и ручного контроля. Доверьтесь нашим технологам: мы подскажем, где можно ослабить требования без потери функциональности.
Покупка обработанных кронштейнов и направляющих втулок оптом — это инвестиция в надежность вашего оборудования. Выбирая партнера, вы выбираете не просто металл, а гарантию того, что ваши механизмы будут работать точно, тихо и долго. ООО «Шанхай Гоши Машиностроение» предлагает сочетание китайской производственной мощности и европейского подхода к качеству. Наши станки с ЧПУ, система контроля CMM и двадцатилетний опыт экспорта позволяют нам закрывать самые сложные технические задачи.
Мы готовы рассмотреть ваш чертеж и предоставить детализированное коммерческое предложение с расчетом сроков поставки в ваш регион. Не рискуйте качеством своего продукта — работайте с профессионалами.
Запросите коммерческое предложение и технический паспорт уже сегодня. Отправьте нам чертежи (PDF/DWG/STEP) на оценку, и наши инженеры подготовят расчет в течение 48 часов.
Для получения консультации свяжитесь с нами через форму на сайте или напишите напрямую в отдел экспорта. Мы говорим на языке технических требований и понимаем ценность вашего времени.