-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-08-25
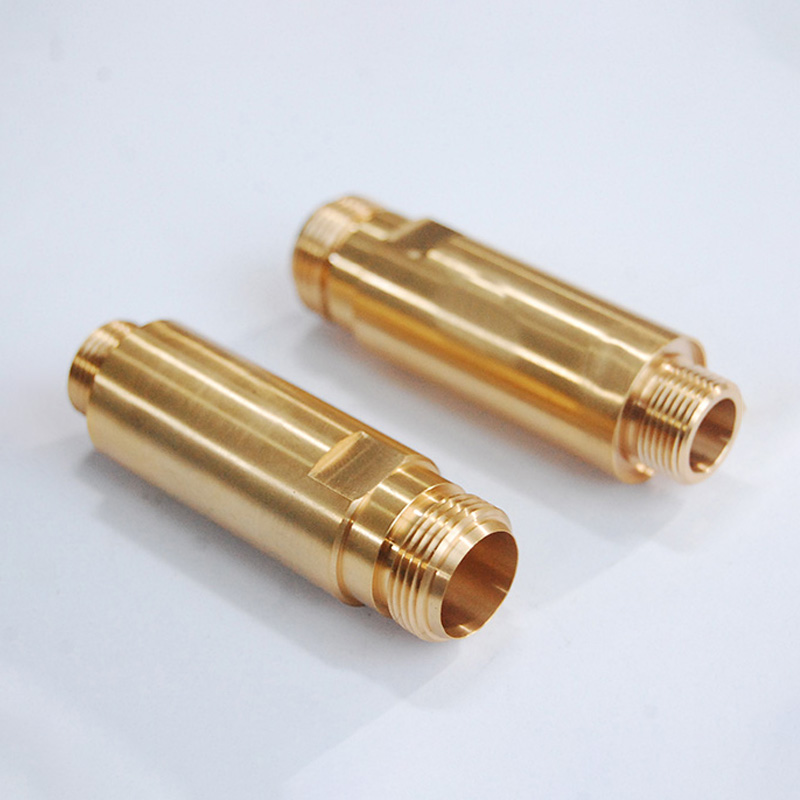
В современной промышленности допуск в 0,01 мм — это не просто цифра на чертеже. Это разница между безотказной работой гидравлической системы и дорогостоящим простоем производственной линии. Качественный завод прецизионной механической обработки становится не просто поставщиком, а стратегическим партнёром, способным гарантировать стабильность геометрии сложных узлов при серийном производстве. Мы работаем в сфере металлообработки более 15 лет и не раз видели, как экономия 5% на стоимости детали приводила к потере 30% бюджета на гарантийный ремонт.
Рынок перенасыщен предложениями, но найти производителя, который располагает современными пятиосевыми обрабатывающими центрами, обеспечивает строгий контроль качества по стандартам ISO и глубоко понимает российские ГОСТы, крайне сложно. В этой статье мы разберём технические критерии выбора подрядчика, скрытые риски аутсорсинга и способы проверки реальной компетенции завода до подписания контракта. Если вы инженер или специалист по закупкам, отвечающий за надёжность конечного продукта, эта информация сэкономит вам месяцы испытаний и нервов.
Первое, на что обращают внимание профессионалы, — это парк оборудования. Однако наличие станков с ЧПУ (CNC) само по себе ничего не гарантирует. Ключевое значение имеют их тип, возраст и способность сохранять жёсткость при высоких нагрузках. Прецизионная обработка требует не просто снятия металла, а грамотного управления внутренними напряжениями материала.
Для изготовления корпусных деталей, крышек и сложных кронштейнов необходимы вертикальные и горизонтальные обрабатывающие центры. Наш опыт показывает, что для достижения шероховатости поверхности Ra 0,8 и ниже без дополнительной ручной доводки требуется использование станков с линейными направляющими, а не роликовыми. Линейные направляющие обеспечивают меньшее трение и высокую скорость перемещения, что критично для чистовой обработки.
Мы рекомендуем обращать внимание на наличие 4-й и 5-й осей. Пятиосевая обработка позволяет изготовить деталь за одну установку, что исключает накопление погрешности базирования. Когда деталь переставляют три раза на трёхосевом станке, суммарная погрешность может достигать 0,05–0,08 мм. На пятиосевом центре она остаётся в пределах 0,01–0,02 мм. Для аэрокосмических компонентов или медицинских имплантатов это единственный допустимый вариант.
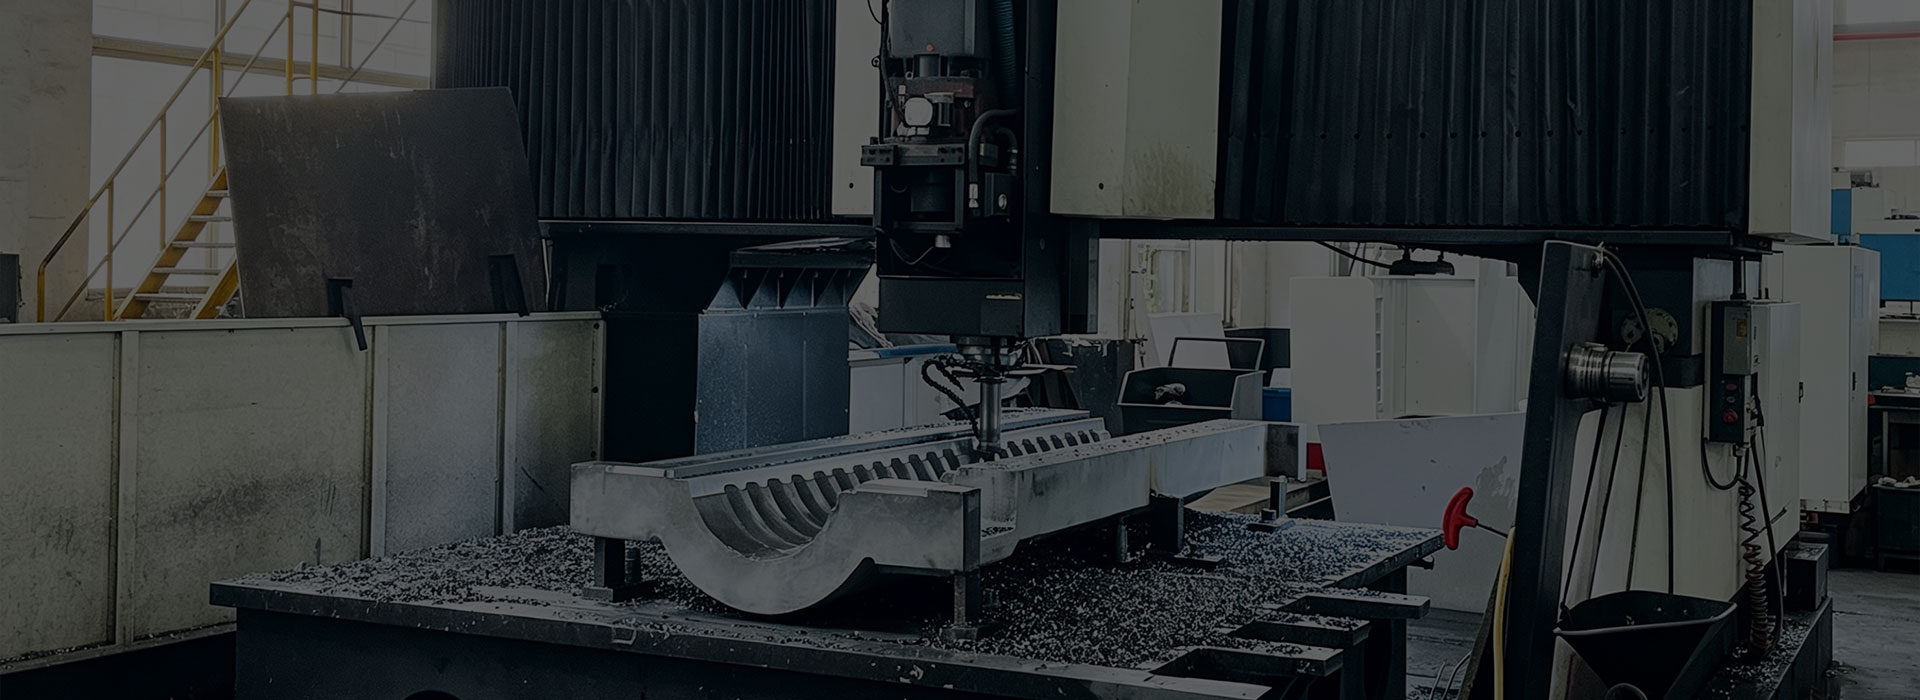
Именно такой подход реализован в производственной базе ООО «Шанхай Гоши Машиностроение». Компания, основанная в 2003 году и специализирующаяся на экспортных поставках более 20 лет, оснастила свои цеха двумя крупногабаритными пятиосевыми обрабатывающими центрами с длиной обработки до 6 метров, а также несколькими центрами для деталей длиной до 4 и 1 метра. Такая инфраструктура позволяет выполнять сложные пространственные операции с контролем точности до ±0,01 мм, что подтверждается сертификатами ISO 9001:2015 и соответствием продукции стандартам CE и RoHS.
Токарные автоматы продольного точения (типа Swiss-type) незаменимы для массового производства мелких валов, штифтов и осей диаметром от 1 до 20 мм. Особенность таких станков — подача материала через направляющую втулку, что обеспечивает поддержку заготовки непосредственно у режущего инструмента. Это позволяет достигать допусков h6 и даже h5 на длинах до 300 мм.
Для крупных валов и фланцев требуются токарные центры с приводным инструментом (Live Tooling). Это позволяет выполнять фрезерование пазов или сверление радиальных отверстий прямо на токарном станке, не передавая деталь на фрезерный участок. Такая интеграция сокращает цикл производства на 40% и минимизирует риск повреждения уже готовых поверхностей при транспортировке между цехами.
В портфолио «Шанхай Гоши Машиностроение» есть успешные кейсы по изготовлению крупногабаритных компонентов, таких как основания цепных конвейеров и элементы систем земснарядов, где используются вертикальные токарные станки с диаметром обработки до 4 метров. Полный цикл производства — от литейных и ковочных процессов до финишной механической обработки — позволяет компании предлагать комплексные решения, исключая необходимость привлечения сторонних подрядчиков для заготовок.
Практический совет: Запрашивайте у потенциального поставщика список оборудования с указанием года выпуска и точности позиционирования (по стандарту ISO 230-2). Станок 2010 года может быть отличным, но его геометрическая точность могла деградировать без надлежащего обслуживания.
Выбор материала — это только половина дела. Вторая половина — понимание того, как этот материал ведёт себя при резании и после неё. Многие заводы игнорируют термическую обработку и снятие напряжений, что приводит к короблению детали спустя недели после изготовления.
Алюминий серий 6061 и 7075 наиболее распространён в приборостроении. Основная проблема алюминия — низкая жёсткость и склонность к деформации при зажиме в тисках. Качественный завод использует специальные мягкие губки или гидравлические патроны с регулируемым давлением. Ещё важнее — проведение стабилизации. После черновой обработки деталь должна вылежаться или пройти термообработку для снятия внутренних напряжений перед чистовой обработкой. Если этого не сделать, через месяц размеры могут «уплыть» на 0,1–0,2 мм из-за релаксации материала.
Обработка нержавеющей стали (AISI 304, 316) и титана (VT1-0, Grade 5) требует особого подхода к охлаждению и выбору инструмента. Эти материалы обладают низкой теплопроводностью. Тепло не уходит в стружку, а накапливается в зоне резания, вызывая быстрый износ инструмента и наклёп поверхности. Использование эмульсии высокого давления обязательно. Кроме того, титан химически активен при высоких температурах, поэтому скорость резания должна быть строго контролируемой, чтобы избежать образования альфа-слоя, который делает поверхность хрупкой.
Один из наших клиентов столкнулся с проблемой трещин в титановых кронштейнах через полгода эксплуатации. Расследование показало, что поставщик использовал затупленный инструмент, что привело к перегреву зоны резания и изменению микроструктуры металла. Мы исправили технологию, внедрив контроль скорости подачи и обязательную замену пластин через определённое количество деталей.
Глубокое понимание материалов демонстрируют инженеры «Шанхай Гоши Машиностроение», которые более двух десятилетий адаптируют продукцию под международные стандарты (ASTM, EN, GB). Благодаря опыту работы с более чем 500 компаниями, включая предприятия из списка Fortune Global 500, специалисты завода знают, как вести себя с такими материалами при изготовлении, например, лопаток пресс-фильтра или корпусов насосов, обеспечивая сохранение микроструктуры металла.
PEEK, PTFE (тефлон), POM (капролон) и углепластики требуют острой режущей кромки и минимального усилия зажима. Пластиковые детали легко деформируются под давлением тисков, возвращаясь в исходную форму после освобождения, что искажает размеры отверстия. Опытные операторы используют оправки внутри детали или специальные вакуумные столы для фиксации.
Сертификат ISO 9001 подтверждает, что у завода есть система менеджмента качества. Он не подтверждает, что каждая ваша деталь будет соответствовать чертежу. Реальное качество обеспечивается измерительным оборудованием и культурой производства.
Базовый набор любого прецизионного цеха включает штангенциркули и микрометры. Но для допуска ±0,01 мм этого мало. Необходимы:
В лаборатории «Шанхай Гоши Машиностроение» установлен парк высокоточных координатно-измерительных машин (CMM), которые обеспечивают сквозную прослеживаемость и документирование технологических параметров на всех этапах. Это позволяет гарантировать, что каждая деталь, будь то компонент для промышленной автоматизации или часть гидравлической системы туннелепроходческого щита, соответствует заявленным чертежам с точностью до микрона.
Каждая партия должна сопровождаться протоколом испытаний (Inspection Report). В нём должны быть указаны не просто слова «ГОСТ/OK», а фактические измеренные значения ключевых размеров. Например, если диаметр вала должен быть 10,00 ±0,01 мм, в отчёте должно быть написано: «Измерено: 10,004 мм, 10,002 мм, 9,998 мм».
Мы требуем от своих подразделений предоставления первых образцов (FAI — First Article Inspection) по стандарту AS9102 или аналогичному внутреннему регламенту. Это полный отчёт по всем размерам первой детали из партии. Только после утверждения FAI запускается серийное производство. Это правило экономит тысячи долларов на браке.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт) рекомендует использовать методики поверки измерительных средств, соответствующие государственным первичным эталонам. Убедитесь, что калибровка приборов на заводе актуальна.
Импорт промышленных компонентов в Россию и страны ЕАЭС имеет свою специфику. Непонимание таможенных нюансов может заморозить груз на границе на недели.
Для большинства машиностроительных деталей не требуется обязательная сертификация, если они не являются частью оборудования, подлежащего декларированию по ТР ТС (Техническим регламентам Таможенного союза). Однако, если детали используются в нефтегазовой отрасли или на опасных производственных объектах, может потребоваться сертификат соответствия ГОСТ Р или декларация ТР ТС.
Качественный завод должен предоставлять сертификат происхождения формы СТ-1 (для стран СНГ) или EUR.1 (для Европы), что позволяет снизить или отменить импортные пошлины в рамках соглашений о свободной торговле. Отсутствие правильного оформления кодов ТН ВЭД (HS Codes) — частая ошибка новичков. Код должен точно соответствовать материалу и степени обработки детали.
Опыт «Шанхай Гоши Машиностроение» в экспортных поставках (более 90% продукции уходит в Европу и Северную Америку) делает компанию надёжным партнёром в вопросах документации. Компания обладает глубокой экспертизой в адаптации продукции под требования разных рынков, включая сервисную поддержку в Германии, Дании, США и Италии, что говорит о высоком уровне понимания международных логистических и правовых норм.
Прецизионные детали из стали подвержены коррозии даже при кратковременном воздействии влажного воздуха во время морской или железнодорожной перевозки. Стандартная практика — использование VCI-плёнки (летучие ингибиторы коррозии) и вакуумная упаковка. Для алюминиевых деталей важна защита от ударов, так как мягкий металл легко мнётся. Использование индивидуальных ячеек в коробках и жёстких деревянных ящиков на паллетах обязательно.
Мы фиксируем случаи, когда экономия на упаковке ($0,50 на единицу) приводила к браку 15% партии из-за микровмятин, которые делали невозможной герметичную сборку узлов. Всегда указывайте требования к упаковке в техническом задании.
Чтобы проиллюстрировать разницу в подходах, рассмотрим два сценария сотрудничества. Это поможет вам оценить реальную стоимость владения деталью, а не только цену за килограмм металла.
| Критерий | Типичный бюджетный цех | Качественный завод прецизионной обработки |
|---|---|---|
| Инженерная поддержка | Производит строго по чертежу, даже если конструкция технологически неверна. | Проводит DFM-анализ (Design for Manufacturing), предлагает оптимизацию для снижения цены и повышения надёжности. |
| Контроль качества | Выборочный контроль (1–2 детали из партии). Отчёты формальные. | 100% контроль критических размеров. Предоставление полных протоколов измерений (CMM reports). |
| Сроки и надёжность | Частые срывы сроков, скрытые задержки из-за отсутствия материалов. | Чёткое планирование мощностей. Прозрачный статус заказа. Штрафные санкции за просрочку. |
| Риск брака | Высокий. Брак часто обнаруживается уже на сборке у заказчика. | Минимальный. Брак отсеивается на этапе FAI и промежуточного контроля. |
| Итоговая стоимость | Низкая цена закупки, но высокие затраты на логистику возвратов и простой. | Справедливая рыночная цена, низкая общая стоимость владения (TCO). |
Как видно из таблицы, выбор партнёра определяется не только прайс-листом. Для прототипов и малых серий важнее скорость и коммуникация. Для крупных серий — стабильность процесса и статистическое управление качеством (SPC).
Для сложных фрезерных деталей MOQ обычно составляет 1–10 штук, так как основное время занимает программирование и наладка станка. Для токарных автоматов продольного точения экономически целесообразно заказывать от 100 до 500 штук, чтобы окупить затраты на наладку. Однако многие заводы готовы взяться за единичные заказы по повышенной цене для прототипирования.
Стандартный срок для прототипов (1–5 шт.) составляет 7–14 рабочих дней. Серийное производство (100+ шт.) занимает 3–5 недель в зависимости от сложности и необходимости термообработки или покрытий. Срочные заказы возможны с наценкой 30–50%, но это зависит от текущей загрузки парка станков.
Для точного расчёта стоимости и программирования ЧПУ необходимы 3D-модели в форматах STEP (.stp) или IGES (.igs). 2D-чертежи в PDF используются только для указания допусков, резьб и требований к качеству поверхности, которые сложно передать в 3D. Отсутствие 3D-модели значительно увеличивает время подготовки производства и риск ошибок интерпретации геометрии.
Профессиональный завод обязан подписать соглашение о неразглашении (NDA) перед получением документации. Внутри компании доступ к чертежам имеют только инженеры-технологи и операторы, непосредственно занятые в проекте. После изготовления партии цифровые файлы архивируются или удаляются по требованию заказчика.
Поиск надёжного исполнителя для механической обработки — это инвестиция в стабильность вашего бизнеса. Качественный завод прецизионной механической обработки не просто режет металл; он обеспечивает предсказуемость вашего производственного процесса. Мы видим, как клиенты, перешедшие от стихийного поиска самых низких цен к системному партнёрству, сокращают количество рекламаций на 60% и ускоряют вывод новых продуктов на рынок.
Не позволяйте проблемам с качеством компонентов тормозить ваши проекты. Оцените свои текущие потребности, подготовьте технические задания и запросите коммерческое предложение у проверенных производителей. Сравните не только цены, но и подход к инженерной поддержке и контролю качества.
Если вы ищете партнёра, способного выполнить сложные заказы с соблюдением всех технических требований и сроков, ООО «Шанхай Гоши Машиностроение» готово обсудить ваш проект. Расположенное в Шанхае (район Фэнсянь, ул. Фэнлян, №997), предприятие сочетает в себе более чем 20-летний опыт экспортной деятельности с передовыми технологиями производства. Наши инженеры проведут бесплатный анализ ваших чертежей на технологичность, предложат оптимальное решение и обеспечат техническую поддержку на английском и китайском языках.
Свяжитесь с нами сегодня, чтобы получить расчёт стоимости и консультацию технолога. Давайте создадим надёжные детали вместе.