-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-08-26
Поиск качественных запасных частей для дисковых сушилок осадка — это не просто вопрос логистики, а критический фактор непрерывности производственного цикла. В нашей практике мы неоднократно сталкивались с ситуацией, когда простой линии из-за отсутствия уплотнительного кольца или шнекового транспортера обходился предприятию в десятки тысяч рублей убытков за одни сутки. Рынок насыщен предложениями, но качество варьируется от «полного соответствия оригиналу» до изделий, которые разрушают оборудование через месяц эксплуатации.
Эта статья написана инженерами, которые занимаются обслуживанием и поставкой промышленного оборудования более 15 лет. Мы не будем пересказывать каталоги. Мы разберем, как отличить качественный аналог от контрафакта, какие параметры металла действительно важны для дисковых сушилок, работающих с агрессивными средами, и почему выбор поставщика должен базироваться на технических данных, а не только на цене. Если вы ищете, где найти запасные части для дисковых сушилок осадка, которые прослужат заявленный срок, этот материал сэкономит вам время и бюджет.
Дисковая сушилка (или сушилка с полыми дисками) — это устройство контактного типа, где теплоноситель циркулирует внутри полых дисков, вращающихся на валу. Основная нагрузка приходится на механические компоненты и элементы герметичности. Понимание того, какие детали изнашиваются быстрее, помогает сформировать правильный список закупок.
Сами диски изготавливаются из нержавеющей стали (чаще всего AISI 304 или AISI 316L). Главная проблема здесь не в истирании, а в коррозионной усталости и качестве сварных швов. В нашей практике был случай, когда клиент закупил дешевые аналоги дисков у непроверенного поставщика. Через три месяца работы в среде с высоким содержанием хлоридов сварные швы дали микротрещины. Теплоноситель начал проникать в осушаемый продукт, что привело к браку всей партии осадка и необходимости полной замены ротора.
При заказе дисков требуйте сертификаты на металл и результаты рентгенографического контроля сварных швов. Для агрессивных сред стандарт AISI 316L обязателен, так как он содержит молибден, повышающий стойкость к питтинговой коррозии.
Это самое уязвимое место любой дисковой сушилки. Уплотнения предотвращают утечку теплоносителя (пара или горячей воды) и попадание пыли из сушильной камеры в подшипниковые узлы. Стандартные резиновые сальники редко выдерживают температуры выше 150°C в течение длительного времени. Мы рекомендуем обращать внимание на торцевые механические уплотнения из карбида кремния или керамики.
Ошибка при подборе уплотнений часто заключается в игнорировании коэффициента теплового расширения материалов. Если вал нагревается неравномерно, жесткое уплотнение может привести к задирам на поверхности вала. Всегда уточняйте у поставщика, рассчитаны ли уплотнения на конкретный температурный график вашего процесса.
Внутри корпуса сушилки осадок перемешивается и транспортируется специальными лопастями или шнеками. Они подвержены абразивному износу, особенно если в осадке присутствуют песчинки или минеральные включения. Здесь ключевым параметром является твердость поверхности. Детали без закалки или без наплавки твердосплавными материалами сотрутся за 3-6 месяцев. Качественные запчасти проходят дополнительную термическую обработку или имеют защитное покрытие из карбида вольфрама.
Вопрос «запасные части для дисковых сушилок осадка: где найти?» часто приводит покупателей на доски объявлений или к посредникам. Это рискованный путь. Прямой контакт с производителем или авторизованным дистрибьютором — единственная гарантия получения изделия с правильными допусками. Рассмотрим ключевые критерии, по которым мы оцениваем поставщиков для наших клиентов.
Для рынка России и СНГ критически важно наличие сертификатов соответствия. Оборудование должно отвечать требованиям ГОСТ и иметь декларацию соответствия ТР ТС (ЕАС). Если поставщик не может предоставить паспорт качества на каждую партию запчастей, это красный флаг. Отсутствие документации означает, что химический состав стали мог быть заменен на более дешевый аналог без уведомления заказчика.
Для европейских рынков обязательна маркировка CE. Для Китая — GB standards. Но помните: сертификат может быть подлинным, а продукция — нет. Требуйте протоколы испытаний конкретных партий, особенно для критических узлов, таких как валы и диски.
Хороший поставщик не просто продает «железо», он понимает физику процесса. Перед заказом сложных деталей (например, самого вала или корпуса) поставщик должен запросить у вас исходные чертежи или провести обратный инжиниринг. Мы предпочитаем работать с компаниями, которые имеют собственное конструкторское бюро. Это позволяет адаптировать материал детали под ваши условия. Например, если стандартная сталь 304 не справляется, инженер предложит дуплексную сталь 2205.
Избегайте поставщиков, которые говорят: «Подойдет любое, размеры стандартные». В промышленном оборудовании допуски измеряются в микронах. Ошибка в 0,1 мм может привести к вибрации и разрушению подшипников.
Чтобы понять, каким должен быть идеальный производитель запчастей, рассмотрим опыт компании ООО «Шанхай Гоши Машиностроение». Это высокотехнологичное предприятие, работающее на рынке с 2003 года и специализирующееся на прецизионном производстве механических изделий для глобального рынка. Более 90% их продукции экспортируется в Европу и Северную Америку, что уже само по себе является строгим фильтром качества: требования клиентов из Германии, США и Италии крайне высоки.
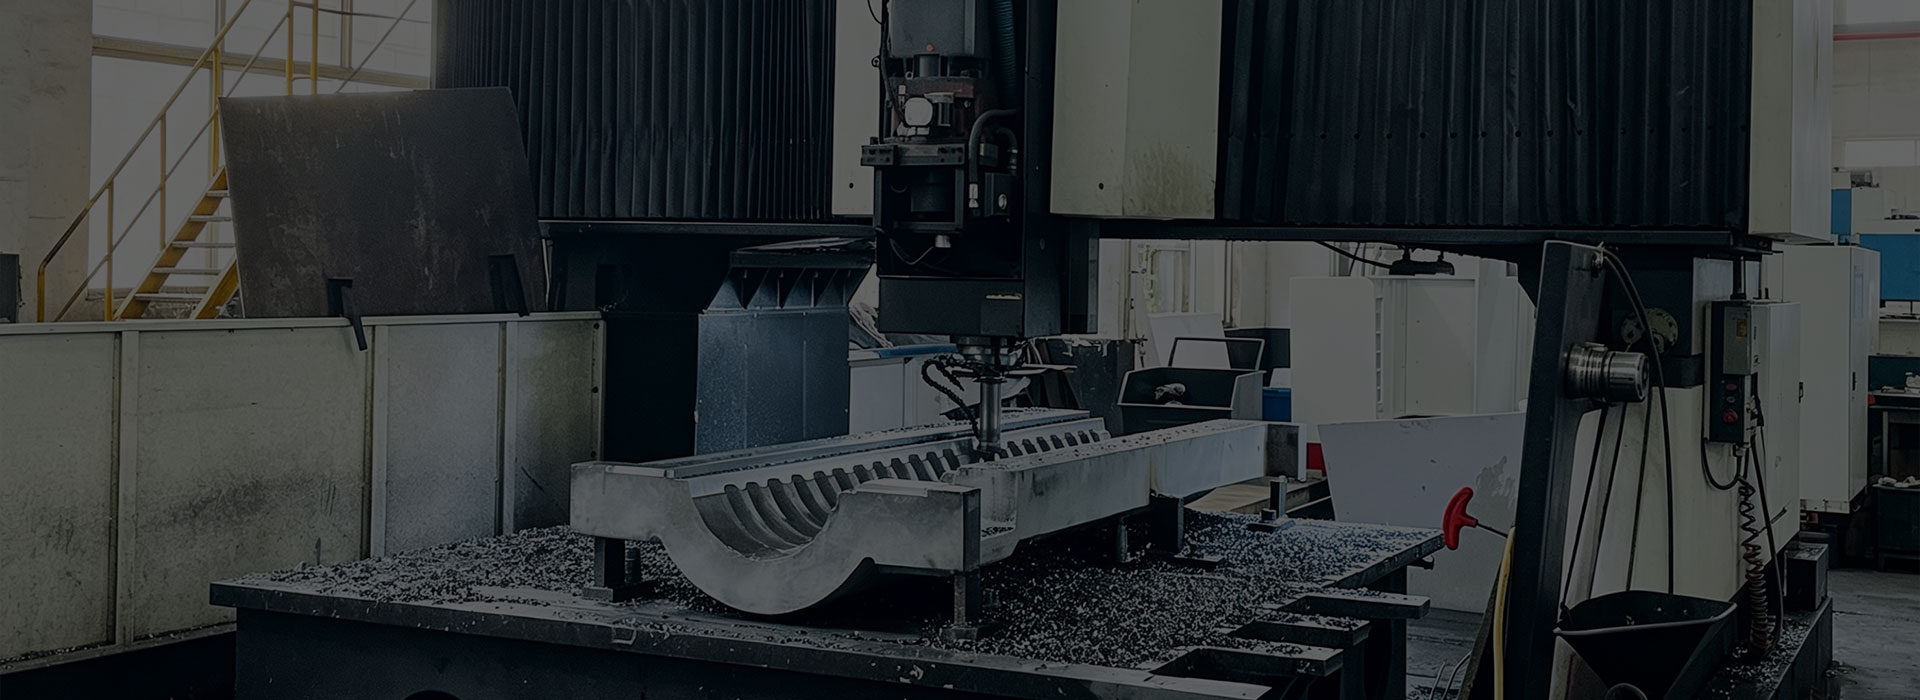
Почему мы приводим этот пример? Потому что «Шанхай Гоши Машиностроение» демонстрирует подход, который должен стать стандартом при выборе любого подрядчика. Их производственная база оснащена пятиосевыми крупногабаритными обрабатывающими центрами с ЧПУ, позволяющими обрабатывать детали длиной до 6 метров и диаметром до 4 метров с точностью до ±0,01 мм. Для дисковых сушилок, где балансировка ротора и геометрия валов критичны, такая точность не просто желательна, а необходима.
Компания реализует полный цикл производства: от литья и ковки до финишной механической обработки. Наличие собственной лаборатории и координатно-измерительных машин (CMM) гарантирует, что каждая деталь, будь то корпус насоса, лопасть или сложный вал сушилки, соответствует чертежам с микронной точностью. Сертификация ISO 9001:2015 и соответствие стандартам CE и RoHS подтверждают, что система менеджмента качества работает не на бумаге, а в реальном производстве. Опыт сотрудничества с более чем 500 компаниями, включая бренды из списка Fortune Global 500, говорит о способности поставщика решать нестандартные инженерные задачи и соблюдать жесткие сроки.
Запасные части часто нужны «вчера». Однако качественная металлообработка требует времени. Реалистичный срок изготовления нестандартных дисков или валов составляет 4-8 недель. Если вам обещают изготовление сложной детали из нержавейки за 3 дня, скорее всего, вам продадут деталь из черного металла с гальваническим покрытием, которое слезет через неделю. Всегда закладывайте в план технического обслуживания (ТО) время на изготовление запчастей. Создавайте страховой запас критических компонентов на складе.
Многие руководители заводов пытаются сэкономить, покупая неоригинальные запчасти. Давайте посмотрим на цифры и реальный опыт, чтобы понять, где проходит граница разумной экономии.
| Параметр сравнения | Оригинальные запчасти (OEM) | Качественный аналог (Aftermarket) | Дешевый аналог (No-name) |
|---|---|---|---|
| Стоимость | Высокая (100%) | Средняя (60-70% от OEM) | Низкая (30-40% от OEM) |
| Срок службы | Заявленный производителем (например, 5 лет) | 80-90% от срока службы OEM | Непредсказуем (часто менее 1 года) |
| Точность геометрии | Идеальная, полное соответствие чертежам | Высокая, возможны минимальные отклонения | Низкая, требуется подгонка при монтаже |
| Риск простоя | Минимальный | Низкий | Высокий (риск повторного выхода из строя) |
| Гарантия | Полная, официальная | Зависит от поставщика (обычно 6-12 мес.) | Отсутствует или формальная |
Наш опыт показывает, что качественный аналог — это оптимальный выбор для большинства предприятий, если производитель аналога специализируется именно на данном типе оборудования. Дешевые аналоги из низкосортной стали приводят к тому, что вы меняете деталь дважды за год вместо одного раза за пять лет. Добавьте к этому стоимость демонтажа, монтажа и простоя линии. Экономия исчезает мгновенно.
Мы рекомендуем использовать оригинальные запчасти для уникальных, сложных узлов (вал, привод), а для расходных материалов (уплотнения, крепеж, лопасти) выбирать проверенных производителей аналогов, сертифицированных по ISO 9001.
Чтобы избежать ошибок при закупке, следуйте этому алгоритму. Он основан на стандартах промышленного снабжения и помогает минимизировать риски получения некондиционного товара.
Соблюдение этих шагов снижает риск получения некачественной продукции на 80%. Помните, что время, потраченное на проверку поставщика, окупается годами бесперебойной работы.
Теоретически — да, практически — нет. Дисковые сушилки работают с высокими температурами и требуют высокой точности балансировки. Обычная токарная мастерская не сможет обеспечить необходимую чистоту поверхности вала или качество сварки полых дисков. Изготовление таких деталей требует наличия лицензированного сварочного производства, станков с ЧПУ высокого класса и лаборатории контроля качества. Мы рекомендуем обращаться только к специализированным заводам-изготовителям.
При температурах выше 150°C стандартная резина (NBR, EPDM) быстро деградирует. Для диапазона 180°C оптимальным выбором являются торцевые уплотнения из карбида кремния (SiC) или графита, усиленного антифрикционными присадками. Также подходят уплотнения из PTFE (тефлона) с наполнителем из стекловолокна или бронзы, но они имеют ограничения по скорости скольжения. Обязательно уточните давление в системе, так как оно влияет на выбор пары трения.
Стандартный срок производства составляет 3-5 недель. Логистика зависит от выбранного маршрута. Железнодорожная доставка занимает 20-35 дней. Автомобильная — 15-25 дней, но стоит дороже. Авиаперевозка возможна для мелких деталей (уплотнения, подшипники) и занимает 7-10 дней, но её стоимость может превышать цену самих деталей. Планируйте закупки минимум за 2-3 месяца до предполагаемой даты замены.
Напрямую — нет, эффективность сушки зависит от площади теплообмена и температуры теплоносителя. Однако марка стали влияет на долговечность и теплопроводность. Сталь AISI 316L имеет чуть меньшую теплопроводность, чем углеродистая сталь, но её использование обусловлено коррозионной стойкостью. Если из-за коррозии толщина стенки диска уменьшится или появятся отложения, эффективность теплопередачи упадет на 15-20% уже через полгода. Поэтому правильный выбор материала косвенно поддерживает высокую эффективность оборудования.
Поиск ответа на вопрос, где найти запасные части для дисковых сушилок осадка, должен заканчиваться не поиском самой низкой цены, а поиском партнера, гарантирующего техническое соответствие. Ошибки в выборе материалов для уплотнений, дисков или валов ведут к катастрофическим последствиям: от загрязнения продукта теплоносителем до полного выхода сушилки из строя.
Мы рекомендуем формировать долгосрочные отношения с поставщиками, которые предоставляют полную техническую документацию, проходят аудит качества и способны предложить инженерные улучшения для ваших узлов. Не экономьте на входном контроле и спектральном анализе. Стоимость одной проверки несоизмеримо меньше стоимости внепланового ремонта.
Если вы столкнулись с проблемой подбора аналогов или нуждаетесь в изготовлении нестандартных деталей для вашей дисковой сушилки, наши эксперты готовы провести технический аудит ваших требований. Мы помогаем предприятиям оптимизировать затраты на ТОиР без потери надежности.
Заказать консультацию по подбору запчастей для дисковых сушилок
Свяжитесь с нами сегодня, чтобы получить расчет стоимости и сроков поставки необходимых компонентов.