-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-26
Главное за 30 секунд:
- Динамика цен 2026: Стоимость механической обработки стабилизируется благодаря оптимизации логистических цепочек, однако требования к точности (до ±0,01 мм) и сертификации (EAC, CE) становятся ключевыми драйверами стоимости.
- Критерий выбора поставщика: Наличие полного производственного цикла (литье → ковка → ЧПУ → контроль CMM) снижает риски брака на 40% по сравнению с сборными производствами.
- Решение для сложных задач: Для крупногабаритных деталей (до 6 метров) и высокоточных узлов критически важен опыт адаптации под международные стандарты ASTM/EN, что обеспечивает ООО «Шанхай Гоши Машиностроение» уже более 20 лет.
В условиях глобальной трансформации цепочек поставок к 2026 году вопрос формирования цены на заказную механическую обработку перестал быть исключительно вопросом сравнения почасовой ставки станка. Инженеры-закупщики и технические директора все чаще сталкиваются с дилеммой: как балансировать между снижением затрат и сохранением критической точности изделий, работающих под высокими нагрузками. Рынок требует не просто «детали», а гарантированного соответствия техническим условиям (ТУ) и чертежам с учетом допусков GD&T.
Ценообразование в сегменте B2B машиностроения в 2026 году определяется тремя основными столпами: сложностью геометрии, требованиями к материалу и необходимостью сквозного контроля качества. Дешевая обработка часто оборачивается скрытыми расходами на доработку, простой оборудования из-за несоответствия посадочных мест и риски аварийных остановок. Мы наблюдаем тенденцию, где покупатели готовы платить премию за поставщиков, способных предоставить полный пакет документации и доказать прослеживаемость каждой операции — от заготовки до финишной шлифовки.
При выборе партнера важно учитывать не только базовую стоимость, но и способность завода адаптироваться под специфические стандарты региона назначения. Например, для поставок в Россию и страны ЕАЭС наличие сертификатов ТР ТС и опыта работы с ГОСТ является обязательным условием, тогда как для Европы критичны нормы CE и RoHS. Игнорирование этих аспектов на этапе тендера приводит к задержкам на таможне и невозможности ввода оборудования в эксплуатацию.
Формирование коммерческого предложения начинается с глубокого анализа технической документации. Цена не берется «с потолка»; она рассчитывается исходя из машинного времени, сложности настройки инструмента и процента отходов материала. Ниже приведены ключевые параметры, которые напрямую влияют на итоговый чек в 2026 году.
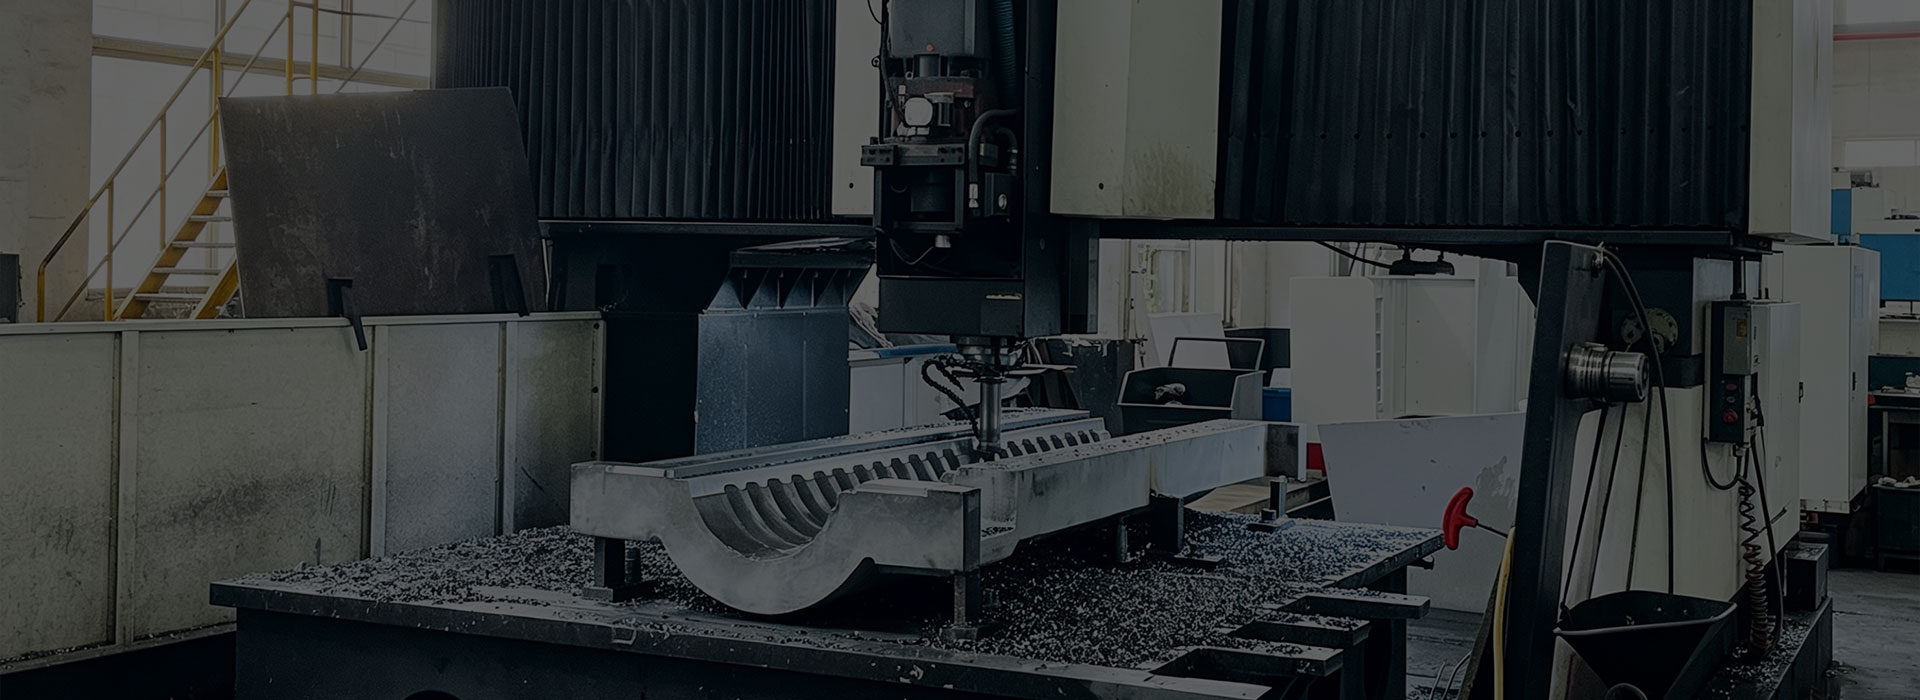
Обработка деталей длиной свыше 4 метров или диаметром более 2 метров требует использования уникального парка оборудования. Стандартные трехосевые станки здесь бессильны. Необходимость использования пятиосевых обрабатывающих центров увеличивает стоимость нормо-часа, но позволяет выполнить сложную пространственную обработку за одну установку, что исключает накопление погрешностей при переустановке детали.
Для примера, изготовление корпуса насоса пресс-фильтра или основания цепного конвейера требует жесткого контроля плоскостности и параллельности поверхностей. Если производитель не обладает станками с длиной обработки от 4 до 6 метров, ему придется использовать составные конструкции или сварку, что снижает прочность и герметичность узла. В нашей практике мы видим, что монолитная обработка крупных деталей, хотя и дороже на этапе заготовки, экономит до 25% бюджета на последующей сборке и герметизации.
Выбор материала диктует режимы резания и износ инструмента. Обработка нержавеющей стали, титановых сплавов или жаропрочных никелевых сплавов (Inconel) требует специальных покрытий инструмента и охлаждения. Неправильный выбор марки стали, не эквивалентной заявленной в проекте (например, замена AISI 316 на более дешевый аналог без подтверждения химического состава), может привести к коррозионному разрушению узла в агрессивной среде.
Мы часто сталкиваемся с запросами на сопоставление марок материалов стандартов ASTM, EN и GB. Ошибка в интерпретации химического состава может стоить клиенту миллионов рублей убытков. Так, в одном из кейсов использование недостаточно легированной стали для лопаток пресс-фильтра привело к быстрому абразивному износу и остановке линии через 3 месяца вместо гарантийных 2 лет. Решение проблемы потребовало полной замены партии и пересмотра технологической карты закалки.
Допуски в пределах ±0,01 мм (10 микрон) переводят деталь из категории «общемашиностроительной» в категорию «прецизионной». Для обеспечения такой точности недостаточно просто иметь хороший станок. Необходима термо стабилизация помещения, использование измерительных машин (CMM) и квалифицированный персонал метрологов.
Контроль качества должен быть не выборочным, а сплошным для критических узлов. Наличие сертификата ISO 9001:2015 подтверждает наличие системы менеджмента, но реальное качество доказывают протоколы испытаний. Каждый этап — от входного контроля заготовки до финальной проверки геометрии — должен документироваться. Это особенно важно для гидравлических систем туннелепроходческих щитов, где малейшая шероховатость может привести к утечке рабочей жидкости под высоким давлением.
При поиске ответа на запрос завод механически обработанных деталей на заказ: цены 2026, закупщики часто сравнивают предложения от универсальных мастерских и специализированных заводов полного цикла. Разница в подходе фундаментальна и влияет на общую стоимость владения (TCO).
| Критерий сравнения | Завод полного цикла (Full-cycle) | Кооперация подрядчиков (Job Shops) |
|---|---|---|
| Ответственность за качество | Единая точка ответственности. Завод контролирует все этапы: литье, ковка, мехобработка, покрытие. | Размытая ответственность. При браке сложно определить виновника: литейщик или механический цех. |
| Сроки изготовления | Оптимизированный поток. Отсутствие простоев на транспортировку между цехами разных владельцев. | Высокий риск задержек из-за логистики между подрядчиками и рассинхронизации графиков. |
| Стоимость логистики | Минимальная внутрипроизводственная логистика. Отгрузка готового изделия. | Многократные перевозки полуфабрикатов, что увеличивает углеродный след и риски повреждения. |
| Гибкость изменений | Высокая. Инженеры могут оперативно скорректировать технологию литья или обработки на месте. | Низкая. Любое изменение требует согласования с несколькими независимыми контрагентами. |
| Подходит для | Сложных узлов, крупногабаритных деталей, серийного производства, ответственных систем. | Простых деталей, прототипирования, некритичных элементов конструкции. |
Выбор завода полного цикла, такого как ООО «Шанхай Гоши Машиностроение», оправдан при работе со сложными системами, такими как земснаряды или нагревательные печи диаметром 2680 мм. Возможность контролировать структуру металла еще на этапе литья и ковки, а затем выполнять прецизионную обработку на собственных пятиосевых центрах, гарантирует целостность изделия. В случае с кооперацией, передача заготовки от литейного завода к механическому часто сопровождается потерей информации о внутренних напряжениях металла, что приводит к деформации детали после финишной обработки.
Опыт показывает, что экономия на этапе проектирования технологии изготовления всегда возвращается удорожанием на этапе эксплуатации. Рассмотрим реальный пример из практики тяжелой промышленности, иллюстрирующий важность комплексного подхода.
Кейс: Деформация основания цепного конвейера
Клиент обратился с проблемой вибрации и быстрого выхода из строя подшипниковых узлов на новом конвейере. Предыдущий поставщик изготовил основание из сварной конструкции, сэкономив на литье. Несмотря на соблюдение внешних геометрических размеров, внутренние напряжения в сварных швах не были сняты должным образом. Под нагрузкой произошло микродеформирование посадочных мест валов.
Решение: Мы предложили заменить сварную раму на литое основание с последующей механической обработкой на вертикальном токарном станке с ЧПУ (диаметр обработки до 4 метров). Технология включала:
Результатом стало полное устранение вибраций и увеличение межсервисного интервала на 300%. Этот случай демонстрирует, почему для критических узлов нельзя выбирать поставщика только по цене механической обработки, игнорируя технологию получения заготовки.
В ООО «Шанхай Гоши Машиностроение» такие риски минимизируются благодаря двадцатилетнему опыту экспортных поставок. Наша инженерная команда проводит аудит чертежей на предмет технологичности (DFM – Design for Manufacturing) еще до начала производства. Мы выявляем потенциальные проблемные зоны, такие как недоступность инструмента или риск термической деформации тонкостенных элементов, и предлагаем корректировки, сохраняющие функционал, но снижающие стоимость и сроки.
На рынке, перенасыщенном предложениями, выделиться можно только безупречным качеством и прозрачностью процессов. ООО «Шанхай Гоши Машиностроение», расположенное в Шанхае (район Фэнсянь, улица Фэнлян, №997), с 2003 года специализируется на прецизионном производстве для глобального рынка. Более 90% нашей продукции экспортируется в Европу и Северную Америку, что говорит о высоком уровне доверия международных партнеров, включая компании из списка Fortune Global 500.
Наша производственная база — это не просто набор станков, а интегрированная система. Два пятиосевых крупногабаритных обрабатывающих центра с длиной обработки до 6 метров позволяют нам брать заказы, которые не под силу большинству конкурентов. Три обрабатывающих центра с длиной обработки до 4 метров и два вертикальных токарных станка с диаметром обработки до 4 метров обеспечивают гибкость при работе с деталями средних и крупных габаритов.
Мы понимаем специфику российских и европейских требований. Наша продукция сертифицирована по ISO 9001:2015, соответствует стандартам CE и RoHS. Мы имеем успешный опыт адаптации продукции под нормы ТР ТС и ГОСТ, что облегчает таможенную очистку и ввод оборудования в эксплуатацию на территории РФ и ЕАЭС. Инженерная поддержка на английском и китайском языках позволяет оперативно решать технические вопросы, исключая недопонимание в спецификациях.
Ключевые направления нашей экспертизы включают:
Мы не просто выполняем чертежи. Мы предлагаем комплексные решения: от литья и ковки до финишной механической обработки и контроля качества. Такая вертикальная интеграция позволяет нам держать цену на конкурентном уровне, не жертвуя точностью в ±0,01 мм. Для нас каждый заказ — это возможность подтвердить репутацию надежного партнера, с которым бизнес растет, а не испытывает постоянные головные боли с браком и сроками.
Процесс заказа в 2026 году стал максимально прозрачным. Чтобы получить точное коммерческое предложение, не нужно отправлять сотни писем. Достаточно подготовить пакет технической документации: чертежи (в формате PDF, DWG или STEP), указание материалов (с возможностью консультации по аналогам), требуемые объемы (MOQ) и желаемые сроки поставки.
Наши инженеры проведут бесплатный анализ технологичности изделия (DFM-аудит) и предложат оптимизированный вариант производства. Мы честно предупредим о возможных рисках и предложим пути их устранения. Срок подготовки детализированного КП составляет обычно 3-5 рабочих дней, в зависимости от сложности узла.
Не откладывайте модернизацию производства или замену ненадежных поставщиков. Стабильность поставок и качество деталей — это фундамент вашей производственной эффективности. Свяжитесь с нами сегодня, чтобы обсудить ваш следующий проект.
Запросите коммерческое предложение и технический паспорт: отправьте чертежи на оценку нашим инженерам и получите расчет с учетом логистики до вашего склада. Мы гарантируем конфиденциальность вашей интеллектуальной собственности и соблюдение всех договорных обязательств.
Для более детального изучения наших возможностей и портфолио выполненных работ, посетите раздел прецизионная механическая обработка на заказ, где представлены примеры решений для различных отраслей промышленности.