-
+86-21-58585827
- sales@guoshicorp.com
- ООО Шанхай Гоши Машиностроение
+86-21-58585827
2026-09-26
Главное за 30 секунд:
- Воронение (оксидирование) создает микропористый слой магнетита (Fe3O4), обеспечивая минимальное изменение геометрии детали (до 1 мкм) и высокую адгезию смазки, что критично для прецизионных узлов трения.
- Анодирование формирует твердый оксидный слой на алюминии и его сплавах, повышая поверхностную твердость до 500 HV и гарантируя электроизоляцию, но требует строгого контроля толщины слоя для резьбовых соединений.
- Интеграция с ЧПУ: Качество покрытия напрямую зависит от подготовки поверхности после фрезерной или токарной обработки. Шероховатость Ra ≤ 0.8 мкм перед химической обработкой снижает риск коррозии под пленкой на 40%.
В современном машиностроении выбор между воронением и анодированием редко бывает интуитивным. Это инженерное решение, основанное на триаде: материал заготовки, условия эксплуатации узла и требования к допускам. Ошибка в выборе метода финишной обработки может привести к преждевременному выходу из строя дорогостоящего компонента, изготовленного на высокоточных станках с ЧПУ.
Многие закупщики и инженеры-конструкторы сталкиваются с дилеммой: как защитить сталь от коррозии, не нарушив микронные допуски, или как повысить износостойкость алюминиевого корпуса без потери теплоотвода? В этой статье мы разберем физико-химические основы обоих процессов, их влияние на геометрию деталей и специфику применения в условиях высоких нагрузок.
Воронение стали — это процесс химического или термического оксидирования, при котором на поверхности железа формируется слой двуокиси-трехокиси железа (магнетита). В отличие от цинкования или никелирования, воронение не создает толстого внешнего слоя металла. Толщина пленки составляет всего 0.5–1.5 мкм. Это означает, что если ваша деталь была обработана на станке с ЧПУ с допуском h7, после воронения она останется в том же допуске. Это ключевое преимущество для валов, шестерен и точных втулок.
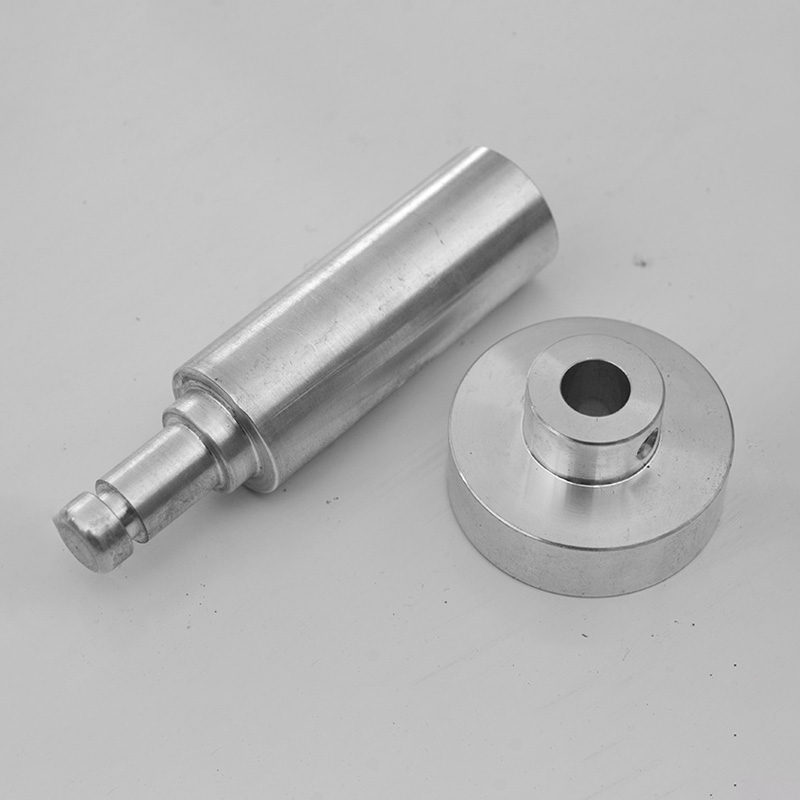
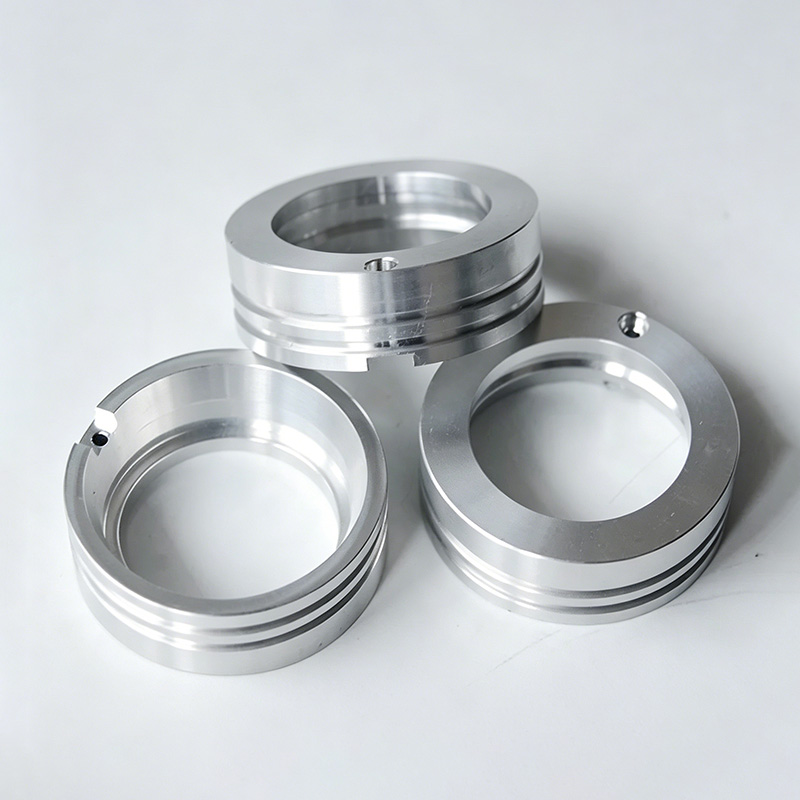
Анодирование алюминия работает иначе. Это электрохимический процесс, превращающий верхний слой металла в оксид алюминия (Al2O3). Полученный слой интегрирован с основой, но он имеет значительную толщину — от 5 до 25 мкм для стандартного анодирования и до 100 мкм для твердого (hard coat). Этот слой пористый, что позволяет окрашивать его органическими красителями, но также требует герметизации для максимальной коррозионной стойкости.
Практический совет: если вы проектируете узел с плотной посадкой (press-fit), учитывайте рост размера при анодировании. Для стали предпочтительно воронение, так как оно практически не меняет размеры.
Качество поверхностной обработки невозможно без идеальной подготовки базы. Любые следы резания, микротрещины или остатки СОЖ (смазочно-охлаждающей жидкости) станут очагами коррозии под защитным слоем. Именно здесь проявляется ценность вертикальной интеграции производства.
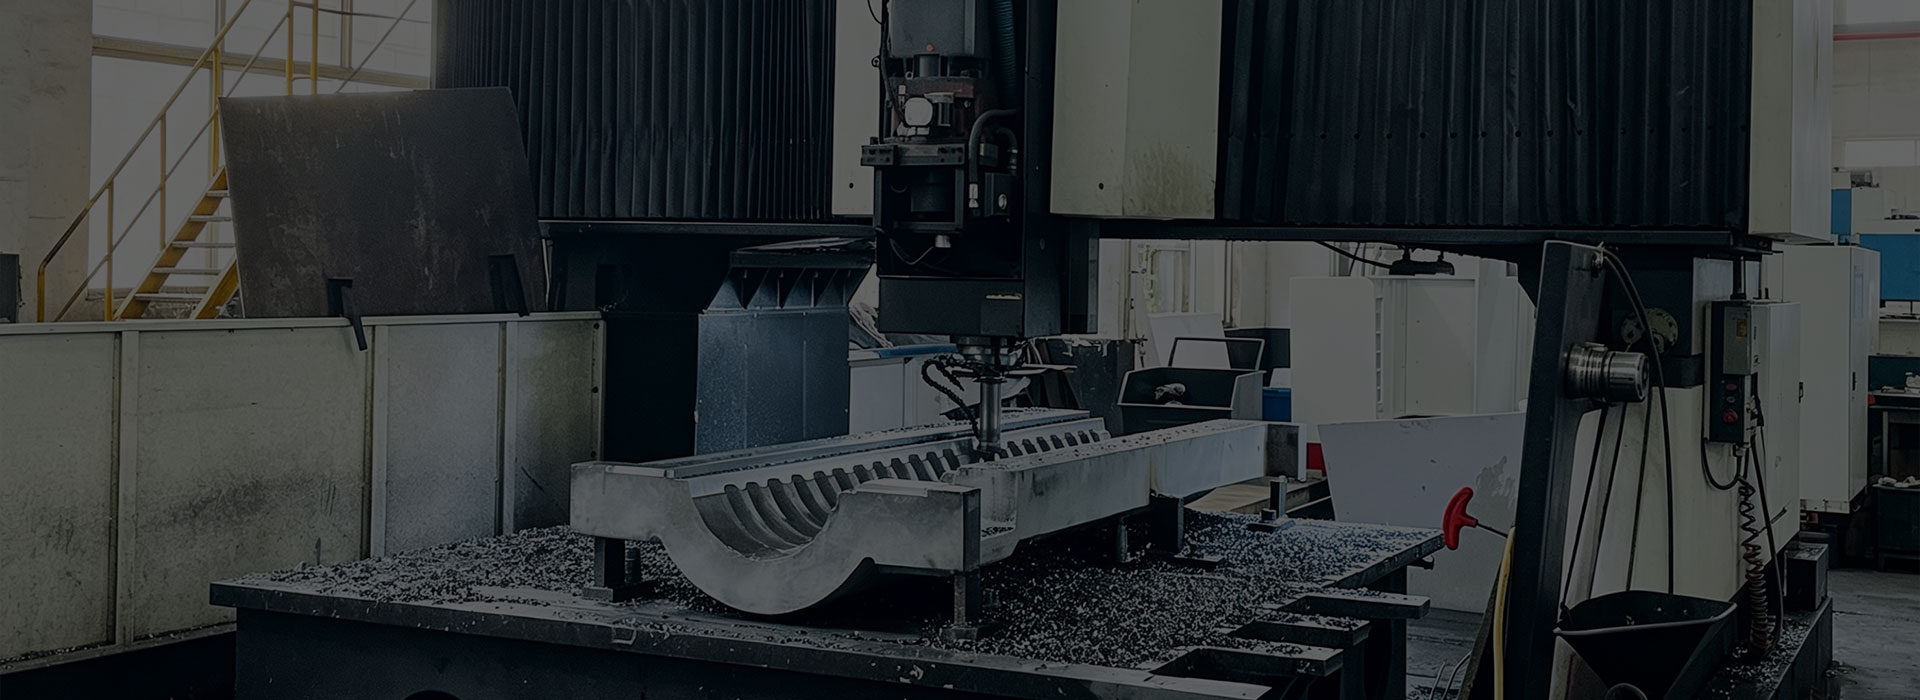
В практике ООО «Шанхай Гоши Машиностроение» мы наблюдали случаи, когда поставщики сторонних услуг по анодированию отказывали в гарантии из-за неправильной подготовки поверхности после ЧПУ-обработки. Наша компания, обладая полным циклом от литья до финишной обработки, контролирует этот этап жестко. После фрезеровки или токарной обработки на наших пятиосевых центрах (с длиной обработки до 6 метров) каждая деталь проходит ультразвуковую очистку и травление перед нанесением покрытия.
Наш производственный парк, включающий два вертикальных токарных станка с диаметром обработки до 4 метров и высокоточные координатно-измерительные машины (CMM), позволяет нам контролировать не только геометрию, но и качество поверхности перед отправкой в гальванический цех. Точность контроля до ±0.01 мм гарантирует, что слой анодирования или воронения ляжет равномерно, без наплывов в углах и резьбах.
Для наглядности приведем сравнение ключевых параметров, которые влияют на выбор технологии для ваших проектов.
| Параметр | Воронение (Сталь/Чугун) | Анодирование (Алюминий/Титан) |
|---|---|---|
| Изменение размеров | Минимальное (0.5–1.5 мкм). Не требует корректировки чертежей. | Значительное (5–25 мкм и более). Требует припуска на обработку. |
| Коррозионная стойкость | Средняя. Требует обязательного масления или пропитки воском. | Высокая. Особенно после герметизации в кипящей воде или парах. |
| Износостойкость | Низкая. Слой мягкий, защищает от ржавчины, но не от абразива. | Высокая (для Hard Coat). Твердость до 500-600 HV, сравнима со стеклом. |
| Температурная стойкость | До 300°C без деградации цвета и свойств. | До 200°C (стандартное). Выше возможно растрескивание слоя из-за разницы ТКЛР. |
| Электропроводность | Сохраняется (слой тонкий и пористый). | Отсутствует (оксид алюминия — диэлектрик). |
| Эстетика | Глубокий черный или темно-синий матовый цвет. | Любой цвет спектра (черный, золотой, красный и др.) или натуральный. |
Важно отметить: воронение не является самостоятельной антикоррозийной защитой в агрессивных средах. Без последующего нанесения масла или лака сталь начнет ржаветь даже при нормальной влажности. Анодирование, напротив, обеспечивает барьерную защиту само по себе.
Теория важна, но реальная ценность технологий раскрывается в конкретных промышленных задачах. Рассмотрим два кейса из нашего портфолио, где правильный выбор поверхностной обработки решил критические проблемы клиентов.
При производстве компонентов для гидравлических систем туннелепроходческих щитов мы столкнулись с требованием обеспечить работу узлов в условиях высокой влажности и постоянного контакта с грунтовыми водами. Клиент изначально запрашивал хромирование штоков гидроцилиндров. Однако анализ условий работы показал, что хром при динамических нагрузках склонен к микротрещинам, через которые влага проникает к основе, вызывая питтинговую коррозию.
Мы предложили альтернативу: использование высоколегированных сталей с последующим термическим воронением и пропиткой тефлоносодержащим маслом. Этот метод обеспечил:
Благодаря нашим пятиосевым обрабатывающим центрам, мы смогли выполнить сложную профильную шлифовку штоков перед воронением, обеспечив зеркальную поверхность, которая в сочетании с масляной пленкой создала непреодолимый барьер для коррозии.
Другой пример касается производства корпусов насосов для пресс-фильтров и деталей для оборудования электронной промышленности. Здесь основным материалом выступает алюминиевый сплав АД31 (EN AW-6060). Требования включали не только коррозионную стойкость к химически активным реагентам, но и электроизоляцию поверхностей для предотвращения гальванических пар с другими металлами в сборке.
Было применено твердое анодирование (Hard Anodizing) толщиной 25 мкм с последующей герметизацией. Особенности процесса:
В нашей компании контроль толщины анодного слоя проводится неразрушающими методами на каждом этапе партии, что соответствует стандартам ISO 9001:2015. Это гарантирует, что каждая деталь из партии в 500 штук будет идентична по своим защитным свойствам.
За 20 лет экспортной работы мы выявили ряд типичных ошибок, которые совершают заказчики при формировании технических заданий. Избегание этих ловушек сэкономит вам время и бюджет.
Самая частая ошибка — отправка чертежей с финальными размерами без учета роста слоя при анодировании. Если вам нужен диаметр отверстия 10.00 мм после анодирования слоем 20 мкм, то механическая обработка должна обеспечить диаметр 10.04 мм (по 0.02 мм с каждой стороны). Если этого не учесть, детали просто не соберутся. Наши инженеры всегда проверяют чертежи на наличие таких несоответствий перед запуском в производство.
Не все стали воронятся одинаково. Высокохромистые нержавеющие стали (серии 300 и 400) плохо поддаются классическому щелочному воронению из-за пассивного слоя оксида хрома. Для них требуется специальная активация или использование кислотных составов, что дороже и экологически сложнее. Если ваша деталь из нержавеющей стали должна быть черной, часто целесообразнее рассмотреть вариант PVD-покрытия или специальной окраски, а не традиционного воронения.
Воронение и анодирование подчеркивают дефекты поверхности. Если после ЧПУ-фрезеровки осталась рябь или следы от инструмента, покрытие сделает их еще более заметными. Более того, в углублениях могут скапливаться химикаты, которые потом вызовут локальную коррозию (“цветение”). Всегда указывайте параметр Ra (например, Ra 1.6 или Ra 0.8) в чертеже. Наши станки с ЧПУ позволяют стабильно достигать Ra 0.4–0.8 без дополнительной полировки, что является оптимальной базой для нанесения покрытий.
При импорте промышленных компонентов из Китая ключевым аспектом является соответствие нормативным требованиям страны-импортера. ООО «Шанхай Гоши Машиностроение» полностью адаптировано под эти запросы.
Наша продукция сертифицирована по стандарту ISO 9001:2015, что подтверждает стабильность процессов управления качеством. Для европейских клиентов мы обеспечиваем соответствие директивам CE и регламенту RoHS (ограничение использования опасных веществ). Это особенно важно для анодирования, где используются кислоты и соли металлов. Мы гарантируем, что наши процессы не оставляют на деталях запрещенных веществ (свинец, кадмий, ртуть) выше предельно допустимых концентраций.
Для российских партнеров мы готовы предоставить пакеты документов для сертификации в системе ГОСТ Р и получения декларации соответствия ТР ТС (Технический регламент Таможенного союза). Наш двадцатилетний опыт экспорта в Германию, Данию, США и Италию позволил нам отладить систему документального сопровождения таким образом, чтобы таможня и приемка на вашем складе проходили без задержек.
Мы понимаем специфику маркировки материалов. В наших чертежах и паспортах качества мы всегда указываем эквивалентность марок сталей и сплавов согласно международным стандартам: ASTM (США), EN (Европа), GB (Китай) и ГОСТ (Россия/СНГ). Например, китайский сплав Al 6061 будет корректно сопоставлен с российским АД33 или американским AA6061, что исключает ошибки при входном контроле материалов на вашем предприятии.
Многие компании пытаются разделить заказы: ЧПУ-обработку размещают на одном заводе, а гальванику — на другом. Это приводит к логистическим разрывам, повреждению деталей при транспортировке и перекладыванию ответственности при возникновении брака. “Это виноваты токари, плохо подготовили поверхность”, — говорит гальваник. “Это гальваник испортил деталь”, — отвечает механический цех.
Преимущество ООО «Шанхай Гоши Машиностроение» заключается в объединении этих этапов под одной крышей. Мы несем полную ответственность за готовое изделие. Наша инфраструктура включает:
Такой подход сокращает срок выполнения заказа на 30-40% и минимизирует риски брака. Более 90% нашей продукции экспортируется, и среди наших партнеров — более 500 компаний, включая предприятия из списка Fortune Global 500. Долгосрочные сотрудничества, превышающие 10 лет, являются лучшим доказательством нашей надежности.
В: Какой минимальный объем заказа (MOQ) для деталей с анодированием?
О: Благодаря гибкой производственной системе мы поддерживаем как мелкосерийное изготовление (от 1 шт. для прототипов), так и крупносерийные заказы. Однако для экономии на настройке гальванических ванн рекомендуется партия от 50 шт. Для точных расчетов свяжитесь с нашими инженерами.
В: Можно ли анодировать детали со сложной внутренней геометрией?
О: Да, но с ограничениями. Электролит должен свободно циркулировать внутри детали. Для глухих отверстий малого диаметра могут потребоваться специальные технологические отверстия для входа/выхода тока и раствора. Наши инженеры проанализируют вашу 3D-модель и предложат оптимальную технологию крепления и обработки.
В: Как воронение влияет на усталостную прочность стали?
О: Термическое воронение, в отличие от некоторых видов galvanic покрытий, не вызывает наводороживания стали и не создает внутренних напряжений. Поэтому оно нейтрально или даже положительно влияет на усталостную прочность благодаря снижению коэффициента трения и защите от коррозионной усталости.
Выбор между воронением и анодированием — это не просто вопрос эстетики, а стратегическое решение, влияющее на долговечность и функциональность вашего оборудования. Правильная интеграция этих процессов с высокоточной ЧПУ-обработкой позволяет создавать компоненты, работающие в экстремальных условиях десятилетиями.
Если вы ищете надежного партнера, способного взять на себя полный цикл производства — от разработки чертежа до поставки готовой детали с идеальным покрытием, — команда ООО «Шанхай Гоши Машиностроение» готова к сотрудничеству. Мы говорим на языке инженерии, понимаем ваши стандарты и гарантируем качество, подтвержденное сертификатами ISO и CE.
Запросите коммерческое предложение и технический паспорт прямо сейчас. Пришлите нам ваши чертежи (PDF, STEP, IGES), и наши инженеры предоставят расчет стоимости и сроков изготовления в течение 24 часов. Мы поможем оптимизировать конструкцию детали для снижения costs без потери качества.